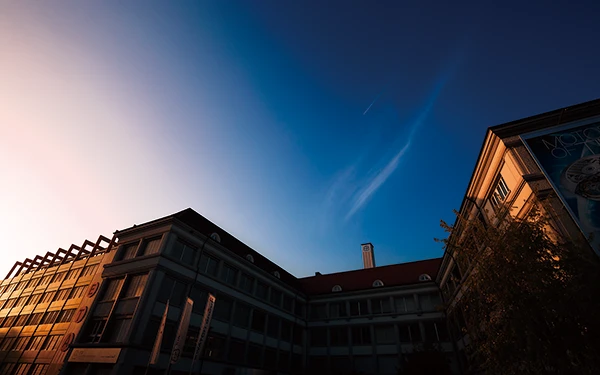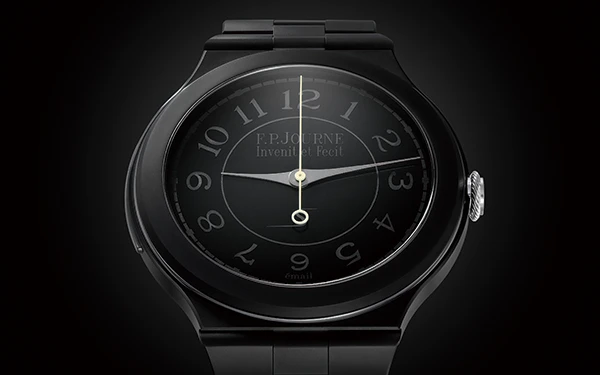

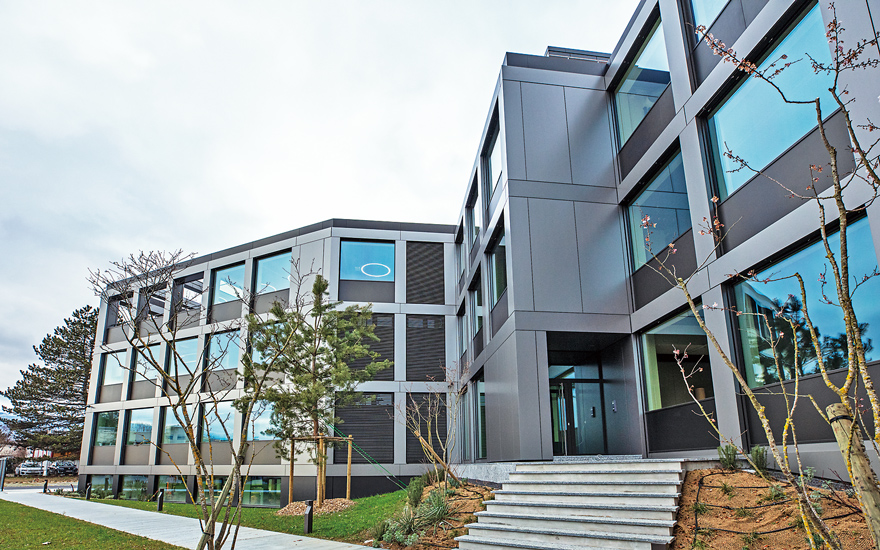
Boitiers Genève, que fabrica las cajas de FP Journe, y Cadraniers Genève, que fabrica las esferas, se trasladaron a un nuevo edificio a finales de 2022. El edificio tiene una superficie total de 2500 m². Las cajas se fabrican en la primera y segunda planta, y las esferas en la tercera y cuarta. Los relojes FP Journe ya contaban con un exterior excelente, pero la ampliación tras la mudanza sin duda mejorará aún más su calidad.
Entrevista y texto de Masayuki Hirota (Chronos-Japón)
Editado por Yukiya Suzuki (Chronos-Japón)
[Artículo publicado en la edición de septiembre de 2023 de Kronos Japón]
Un proceso de fabricación completamente nuevo aporta una forma y una calidad sin precedentes
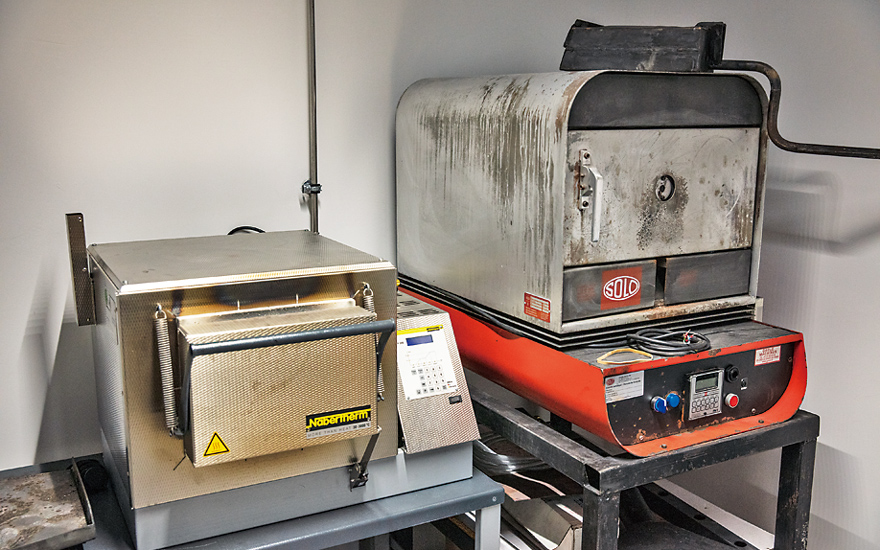
Tras adquirir un fabricante de esferas en 2005, FP Journe adquirió el fabricante de cajas Ellinor. En 11, FP Journe trasladó la empresa, junto con sus instalaciones, a Ginebra y cambió su nombre a Boitiers Genève. La diferencia con respecto a hace 10 años radica en el método de fabricación. Cuando la empresa se trasladó inicialmente, se forjaban cajas con metales preciosos, pero ahora el tallado es la norma. La razón de la renovación del método de fabricación de cajas es, por supuesto, la calidad.
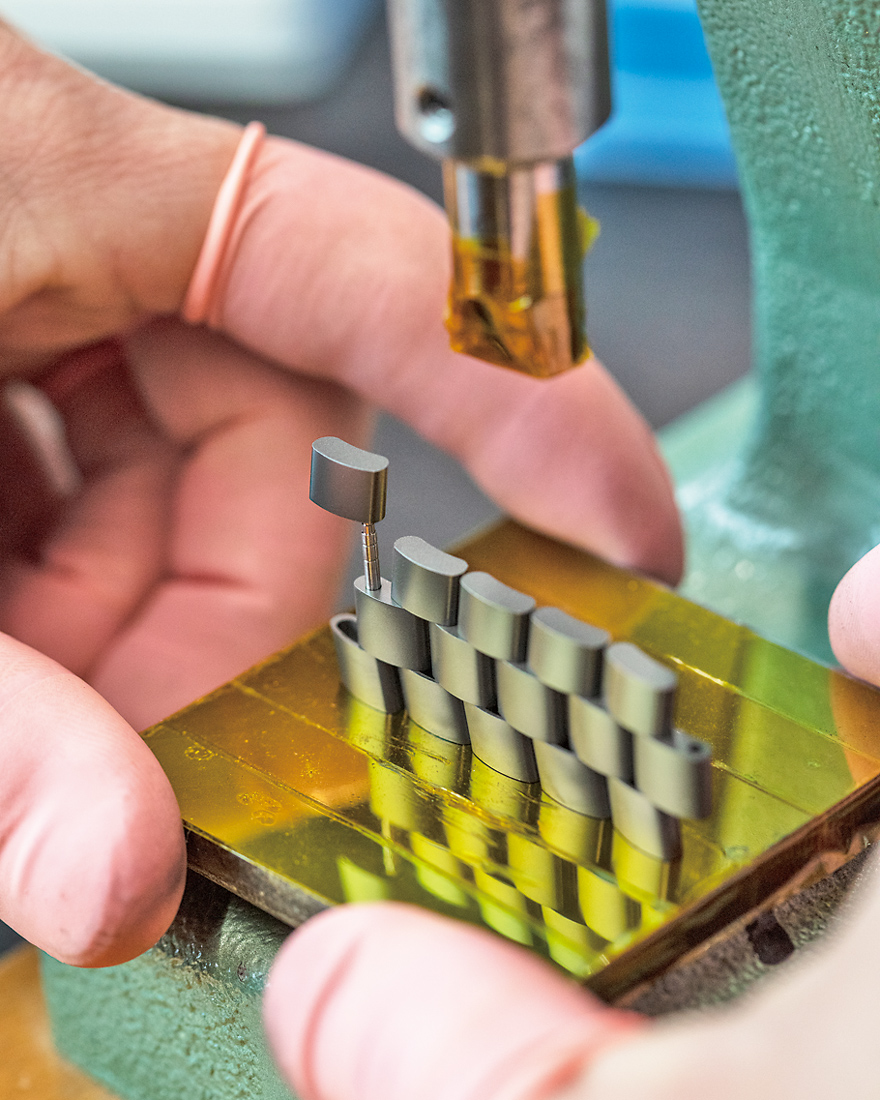
Al igual que los fabricantes suizos de alta gama, las piezas forjadas se mecanizan y terminan en cajas, pero cada paso es meticuloso, lo que refleja la producción anual limitada de menos de 1000 piezas.
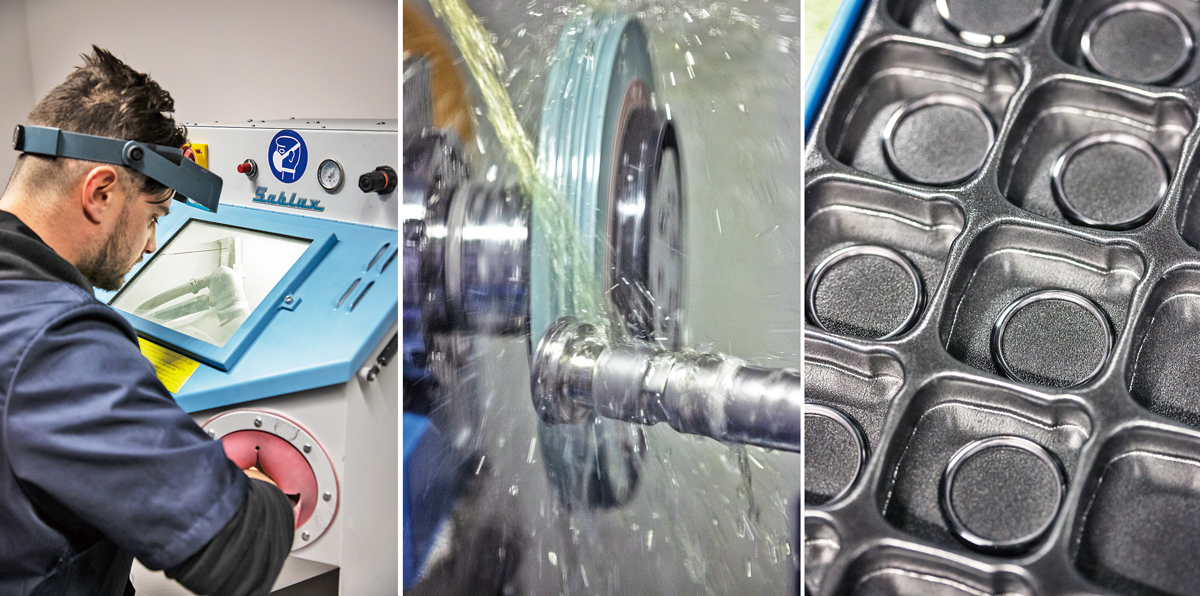
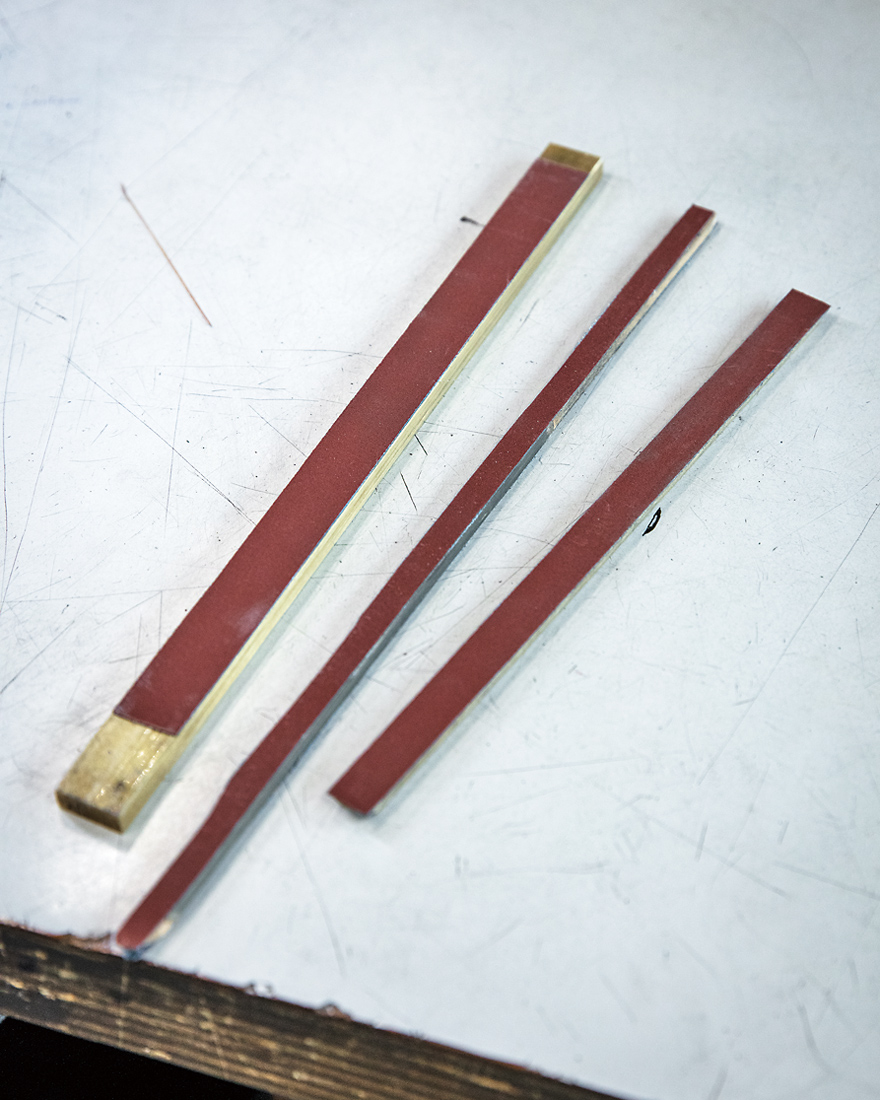
Lo que me llamó la atención en la primera planta fue el proceso de desbarbado. Primero, se alisa la base con arena o corindón, y luego se pulveriza vidrio sobre ella para prepararla. En otra sección, se preparan los biseles de tántalo del Chronometer Bleu. Los artesanos utilizan varios tipos de piedras de afilar para alisar meticulosamente la superficie de la caja. Por cierto, pulir el tántalo, que es un material pegajoso, requiere reafilar las herramientas después de cada operación. Sin embargo, desde 2017, se ha avanzado en la mecanización del proceso, lo que aparentemente ha reducido la cantidad de trabajo necesario.
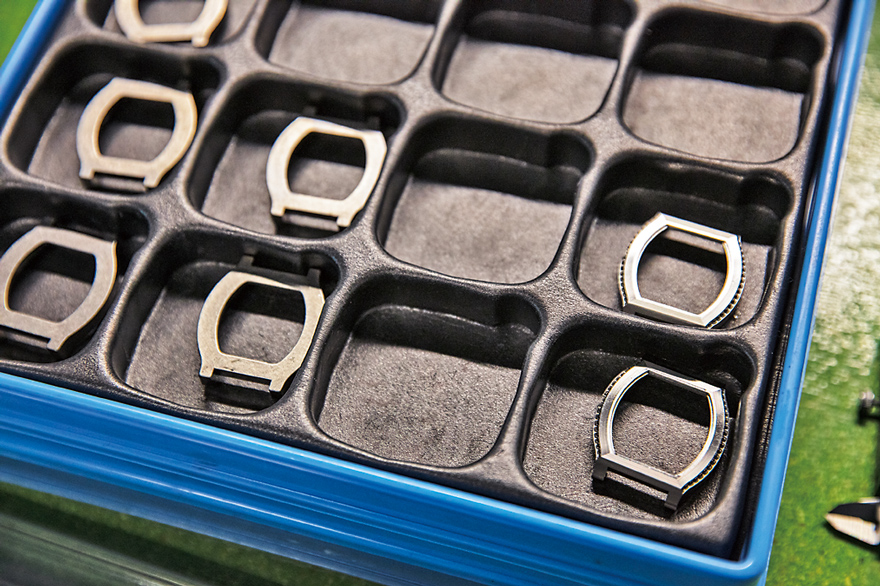
Al igual que con las piezas funcionales, se utilizaron ampliamente centros de mecanizado de Fanuc y Wilmin para la fabricación de la caja. También se emplean la baja velocidad de corte y las mediciones precisas con unidades de medición Renishaw. Sin embargo, se dice que el procesamiento requiere un tiempo considerable. Se necesitan entre 7 y 8 horas para completar la caja del Tourbillon Souverain, más una hora para el ajuste, por lo que no es apto para la producción en masa.
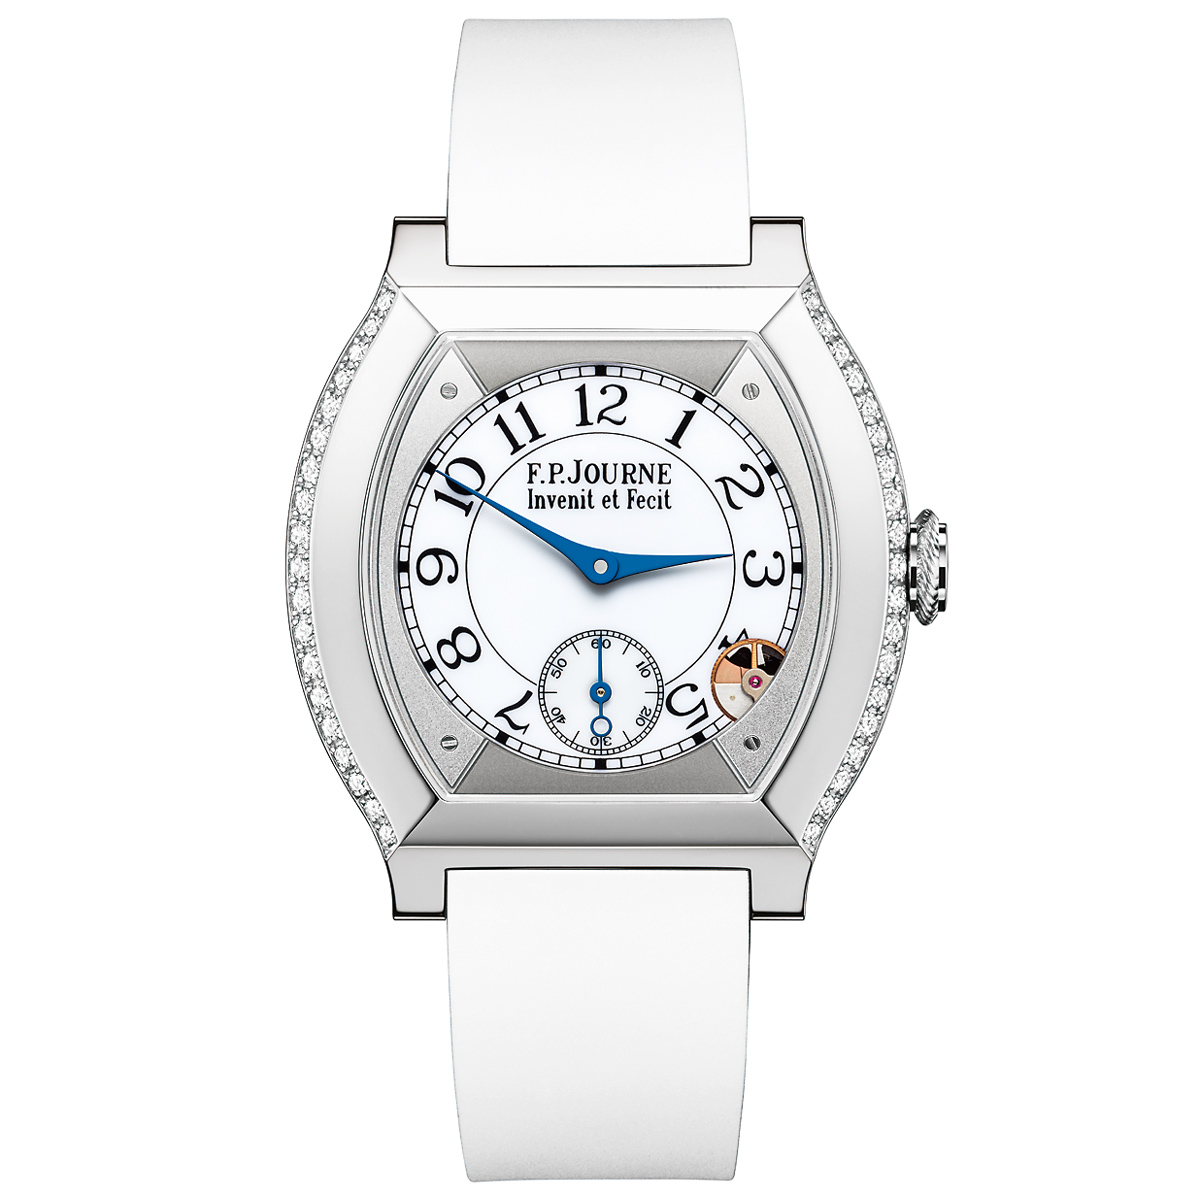
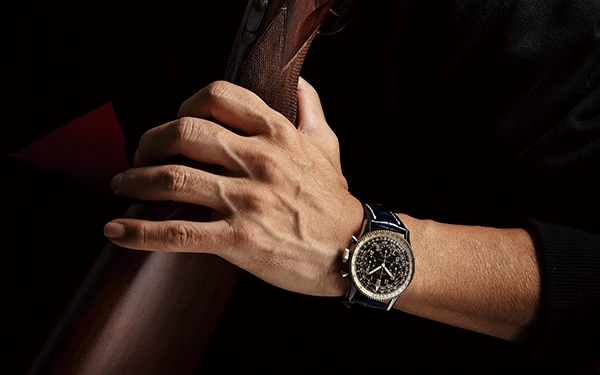
Este modelo cuenta con una caja de titanio engastada con 38 diamantes. El movimiento mecánico de cuarzo, de desarrollo propio, entra en modo de espera tras aproximadamente 30 minutos de inactividad para prolongar la duración de la batería. La esfera, también de desarrollo propio, es de cristal de zafiro revestido con pintura luminiscente. Cuarzo mecánico (Cal. 1210). 18 rubíes. Caja de titanio (40 mm x 35 mm, 7.35 mm de grosor). Resistente al agua hasta 3 ATM. Precio: 2.816.000 yenes (impuestos incluidos).
Sin embargo, este esfuerzo mejora claramente el acabado. Como explica el responsable: «Es importante utilizar las mejores herramientas y un proceso fiel al diseño». La alta precisión de la caja ha transformado los relojes FP Journe, que pasaron de ser relojes de alta calidad para entendidos a relojes de lujo únicos.
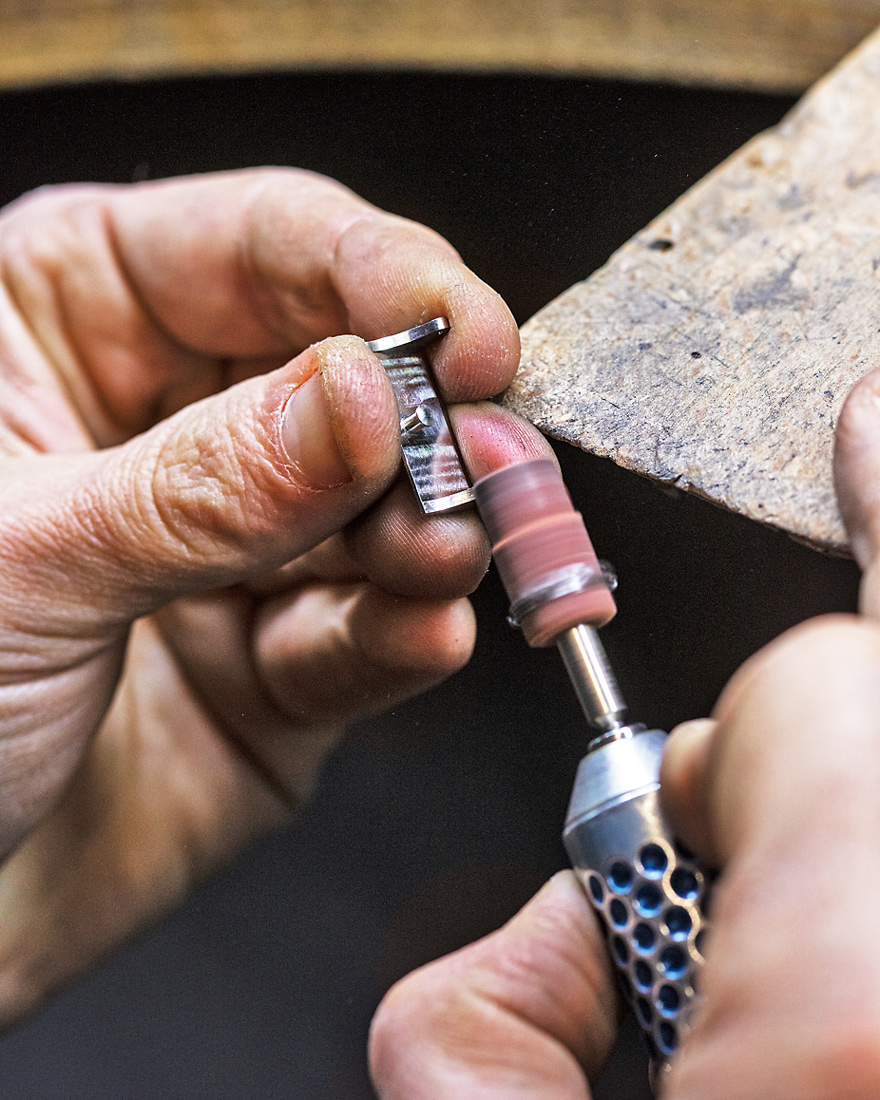
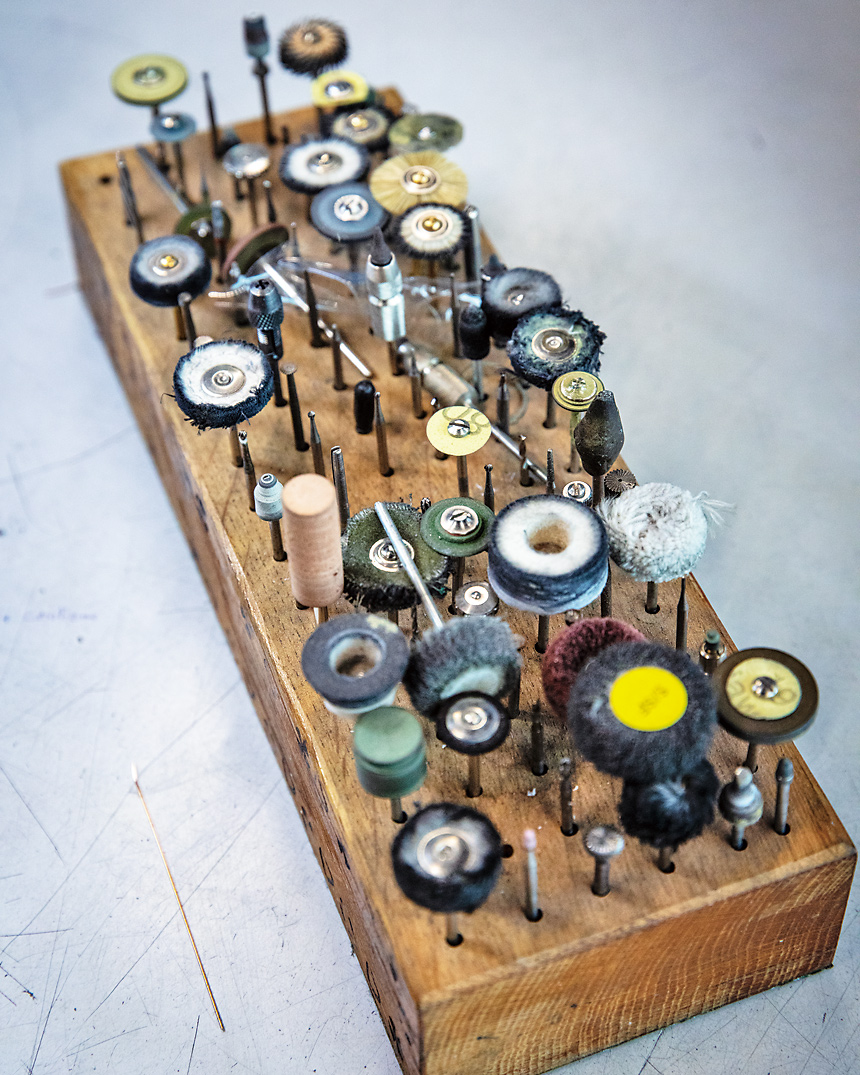
Las herramientas que se utilizan para fabricar los estuches son diversas, entre ellas goma, papel, esponja, etc. Sin embargo, la elección de las herramientas y de las nuevas tecnologías, no solo para la preparación y el acabado, se deja a criterio del individuo en el lugar, y solo después de pruebas exhaustivas se adoptan.
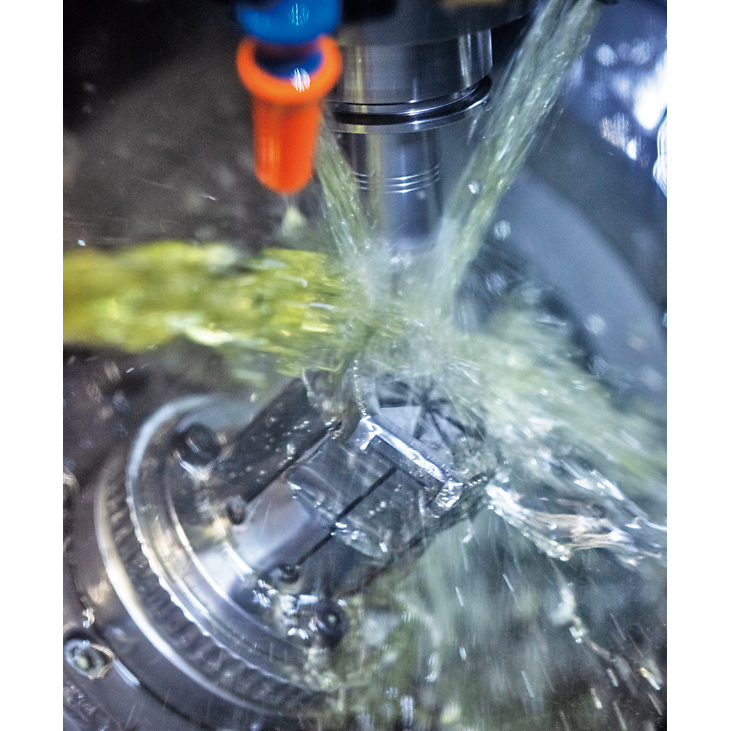
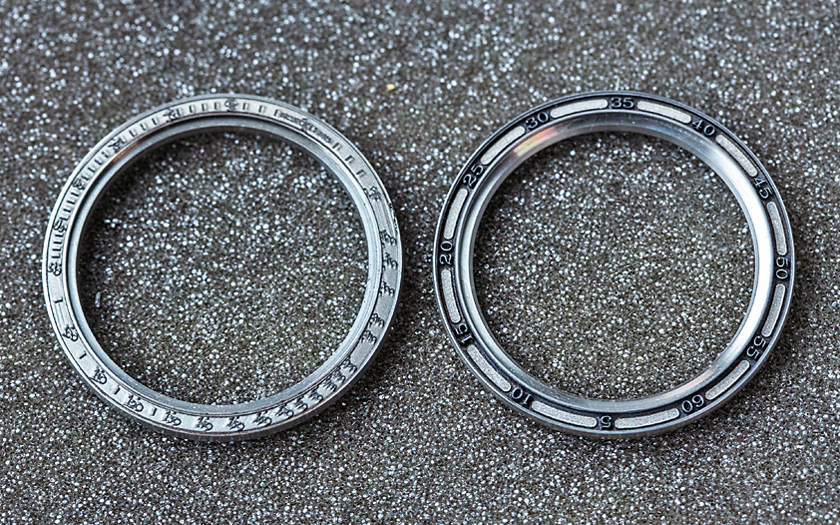
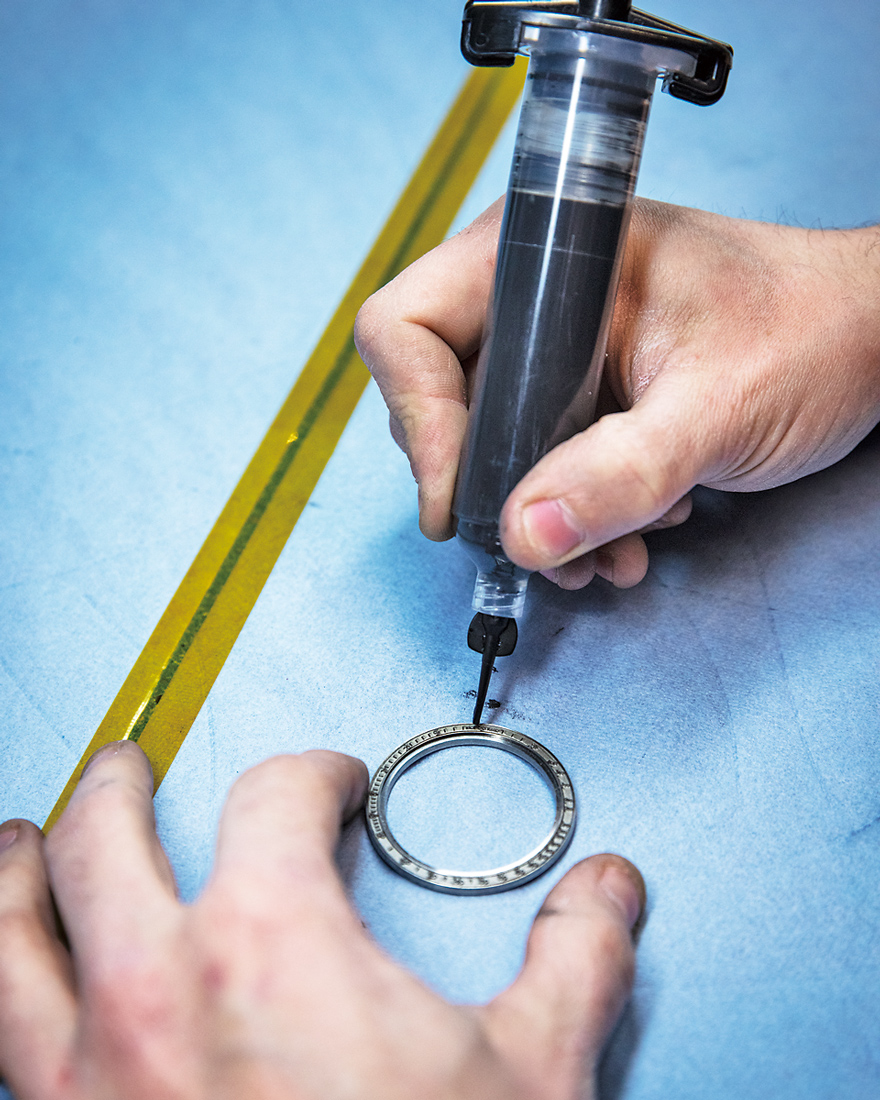
Un intento exitoso fue la introducción del láser en 2012. Por ejemplo, un bisel de titanio se graba con una máquina láser que puede grabar a una profundidad de 2.5 mm, en una hora y media. En los últimos años, el grabado también se ha rellenado con cerámica líquida. El proceso de fabricación es bastante elaborado.
Las piezas grabadas con láser se rugen mediante chorro de arena, se rellenan con cerámica líquida, se calientan y presurizan para eliminar cualquier burbuja de aire y se sumergen en el líquido durante una hora. A continuación, se fresa la superficie, completando así el bisel de titanio relleno de cerámica. Es una cantidad de trabajo asombrosa, pero precisamente por eso las geniales ideas de Journe finalmente se hacen realidad.
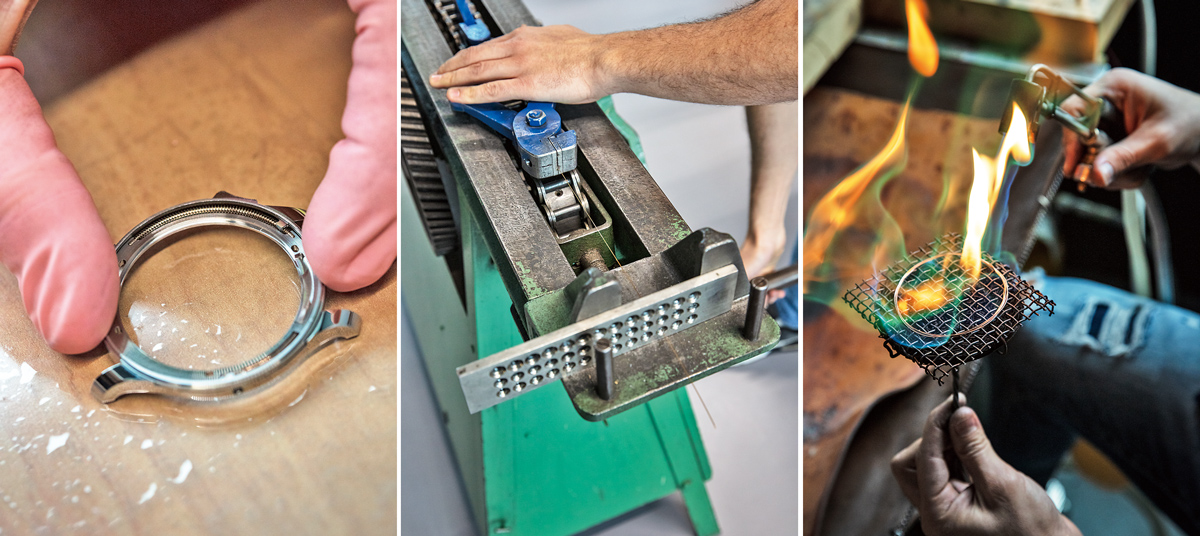
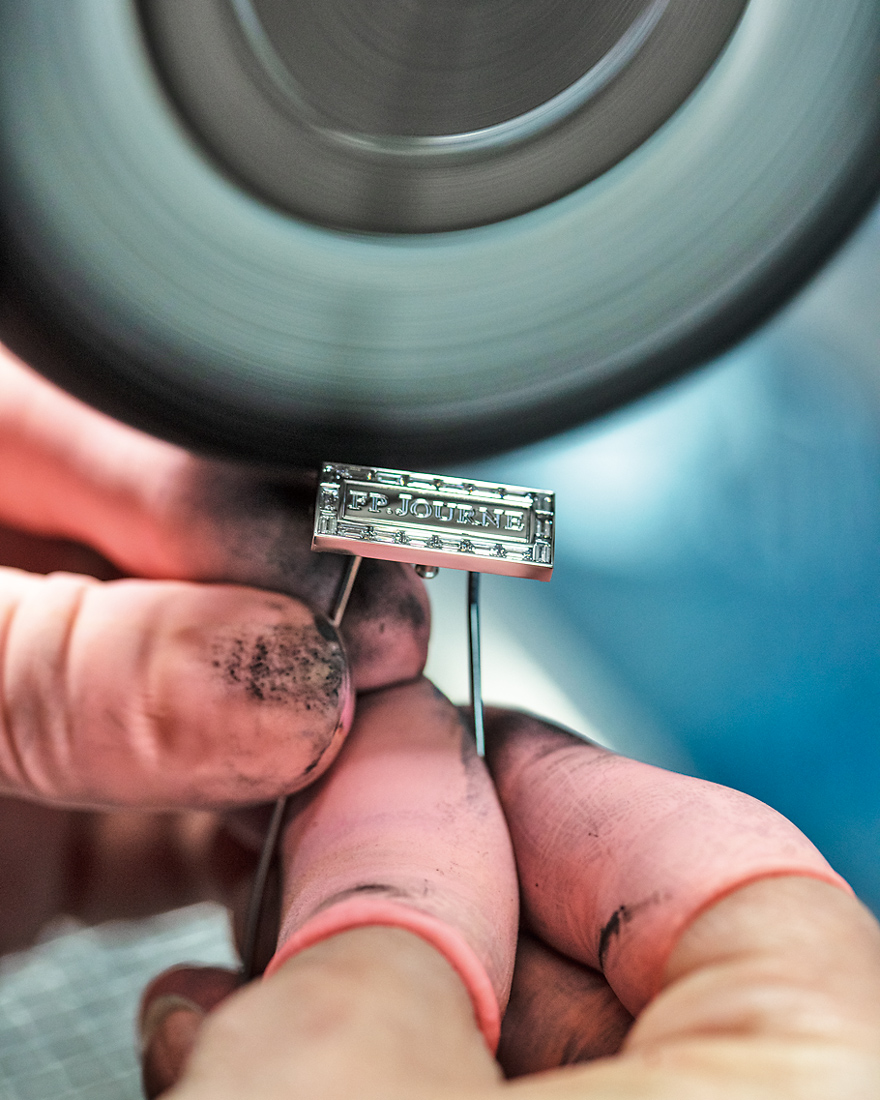
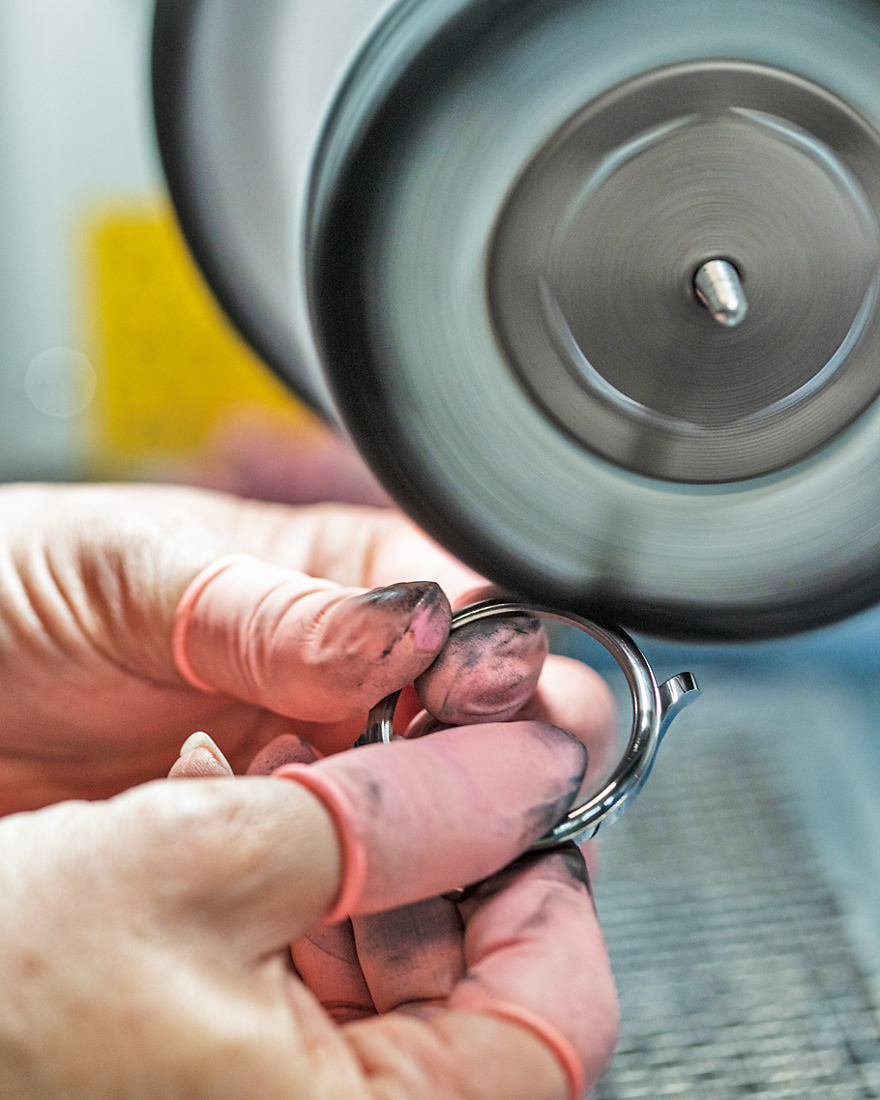
Una vez finalizados el corte y el preprocesamiento, comienza el pulido final. En el momento de nuestra entrevista, la caja de tantalio se encontraba en la fase final de procesamiento. Sin embargo, a diferencia del oro y el platino, el preprocesamiento parece pulir la caja casi por completo. Al igual que otras empresas, la caja se coloca sobre una pulidora giratoria, pero la velocidad de pulido varía: 1600 rpm para el oro, 1800 rpm para el platino y 2400 rpm para el tantalio. El truco con el tantalio es aplicar una ligera presión.
El responsable del pulido afirmó: «Gracias a las mejoras en los metales utilizados para las cajas y a la precisión del corte, la calidad del acabado final también ha mejorado en comparación con el modelo anterior». Sin embargo, el FP Journe actual no se detiene ahí. «La calidad ha mejorado en general, pero actualmente estamos considerando procesos de mejora para seguir mejorándola», añadió. No solo se ha renovado por completo el proceso de fabricación para garantizar la calidad, sino que se siguen realizando mejoras. Este es el FP Journe actual.
http://www.webchronos.net/features/91928/
http://www.webchronos.net/features/76482/
http://www.webchronos.net/features/89473/