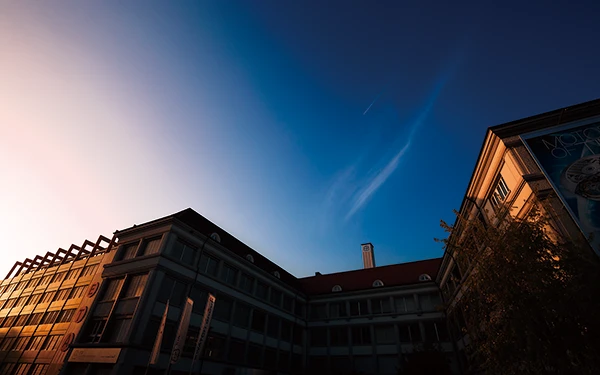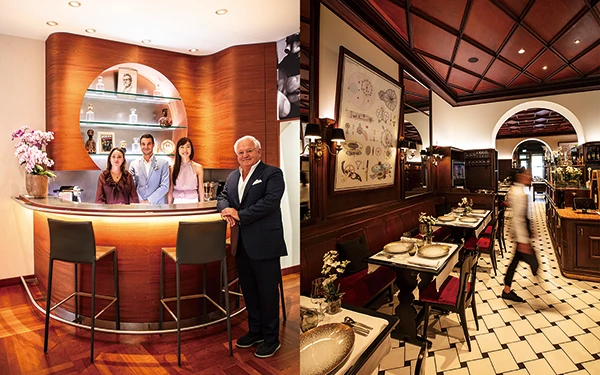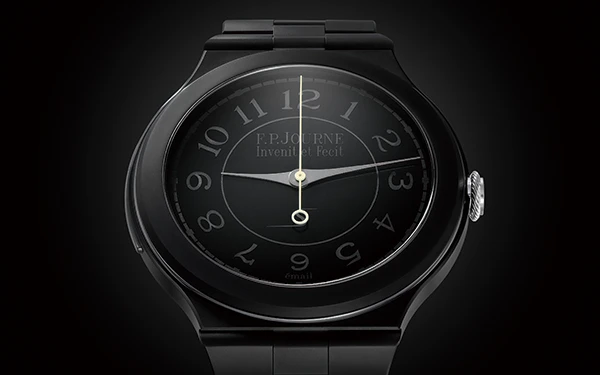

Montres Journe SA, ubicada en la Rue des Arcbuse de Ginebra, alberga la sede de la empresa, un taller de ensamblaje dirigido por relojeros y un departamento de fabricación que produce platinas, puentes, engranajes y otros componentes. A pesar de una producción anual de menos de 1000 relojes, la empresa produce el 95 % de sus relojes internamente. Es un importante fabricante que se encarga de todo, desde el diseño y la investigación y el desarrollo hasta la fabricación de componentes y el ensamblaje de relojes. Cuando visité el taller por primera vez después de un tiempo, descubrí que, al igual que los relojes FP Journe, habían evolucionado aún más.
Entrevista y texto de Masayuki Hirota (Chronos-Japón)
Editado por Yukiya Suzuki (Chronos-Japón)
[Artículo publicado en la edición de septiembre de 2023 de Kronos Japón]
No sólo las máquinas-herramientas más modernas, sino también el conocimiento que permite una alta precisión de mecanizado.
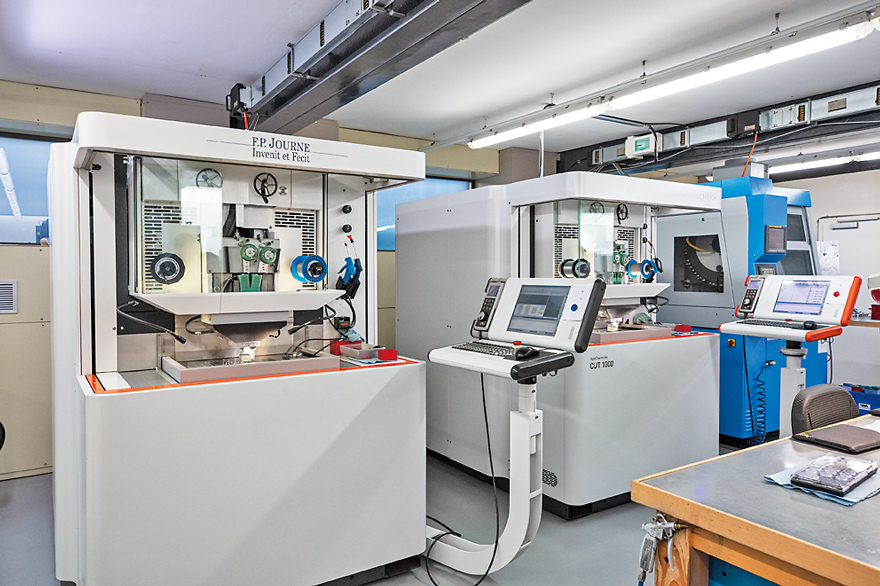
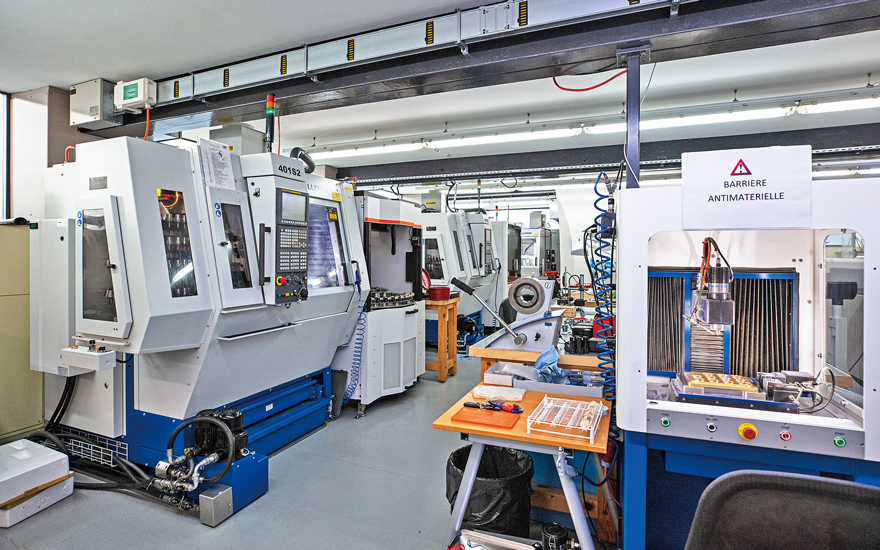
FP Journe, la fábrica que produce piezas funcionales, se encuentra en la primera planta de la sede de la empresa. Fabien, el gerente, comenzó diciendo: «Llevo 15 años trabajando en FP Journe. El taller ha cambiado por completo desde entonces. Sin embargo, me esfuerzo por ofrecer a Journe los productos más recientes». De hecho, la mayoría de los centros de mecanizado de Wilmin y GF Machining Solutions, presentes en el departamento de fabricación, se introdujeron en los últimos años. Sin embargo, las nuevas máquinas por sí solas no necesariamente mejoran la precisión.
Hay varias razones por las que el taller de FP Journe ha logrado una precisión de mecanizado tan alta, con tolerancias de ±5 micras. Una de ellas es la velocidad. El taller opera con máquinas herramienta todo el día, pero la velocidad de corte se reduce y los cambios de herramientas requieren tiempo. Considerando que el volumen de producción anual es inferior a 1000 piezas, el taller es bastante grande. El secreto de una alta precisión de mecanizado reside en no sobrecargar las máquinas. «Al reducir la velocidad de corte, la carga sobre las herramientas también es baja. Así, básicamente, las herramientas no se rompen», afirma Fabien.
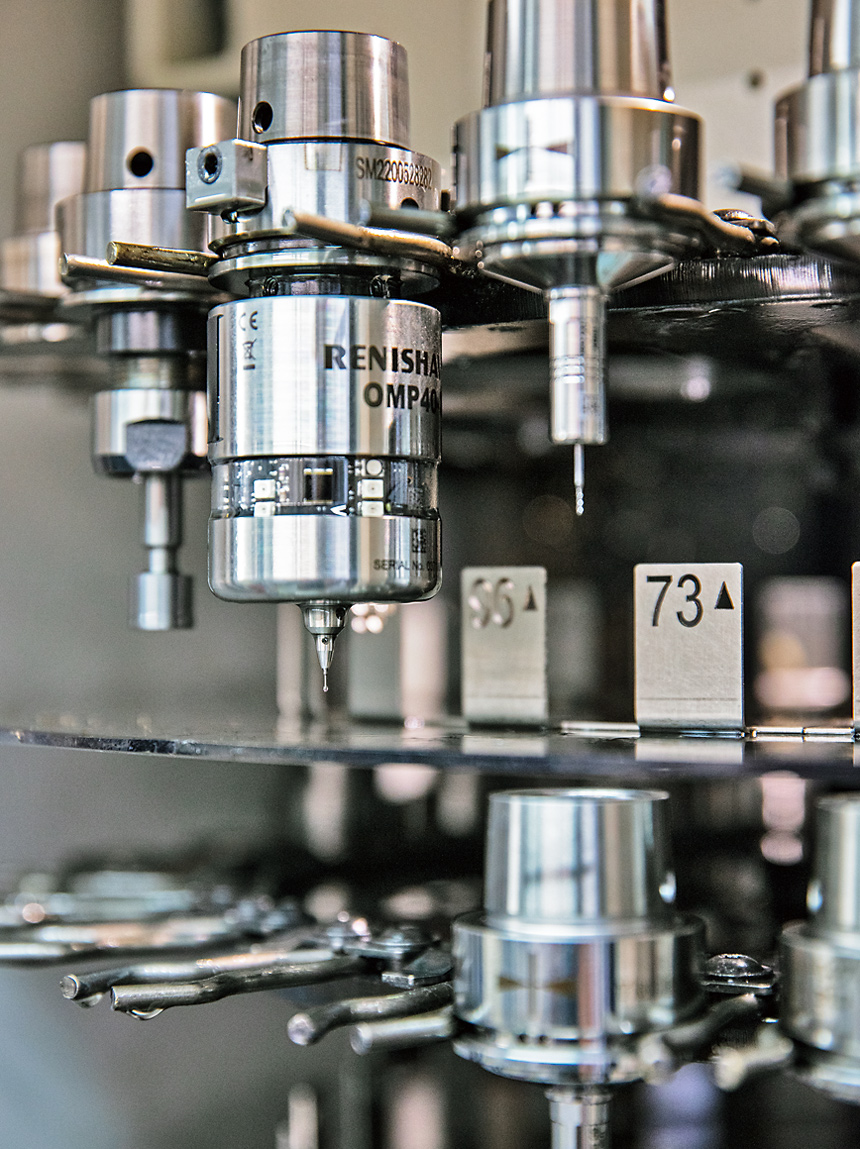
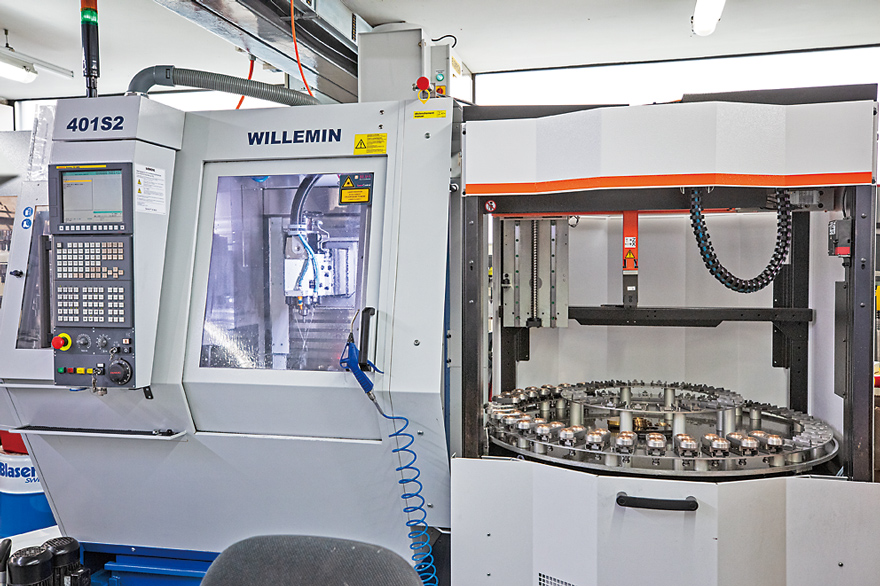
Otra característica es la medición precisa. Un claro ejemplo de ello es la sonda de medición Renishaw OMP40 instalada en el centro de mecanizado. Esta mide las dimensiones de cada pieza en un palé. Gracias a la posibilidad de comprobar con precisión el origen del mecanizado, se puede mantener una alta precisión incluso al cambiar las piezas que se están cortando. Esto es ideal para un fabricante como FP Journe, que busca una producción de lotes pequeños y alta variedad. «En nuestra empresa, el control dimensional durante el corte es difícil y disponemos de una gran cantidad de herramientas. Pero gracias a máquinas como esta, ahora podemos cambiar materiales y piezas en cinco minutos» (ibid.).
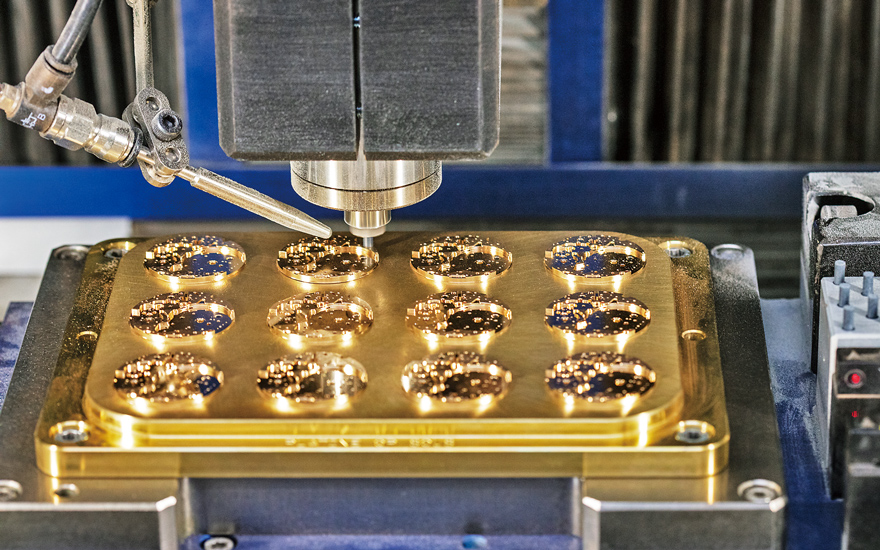
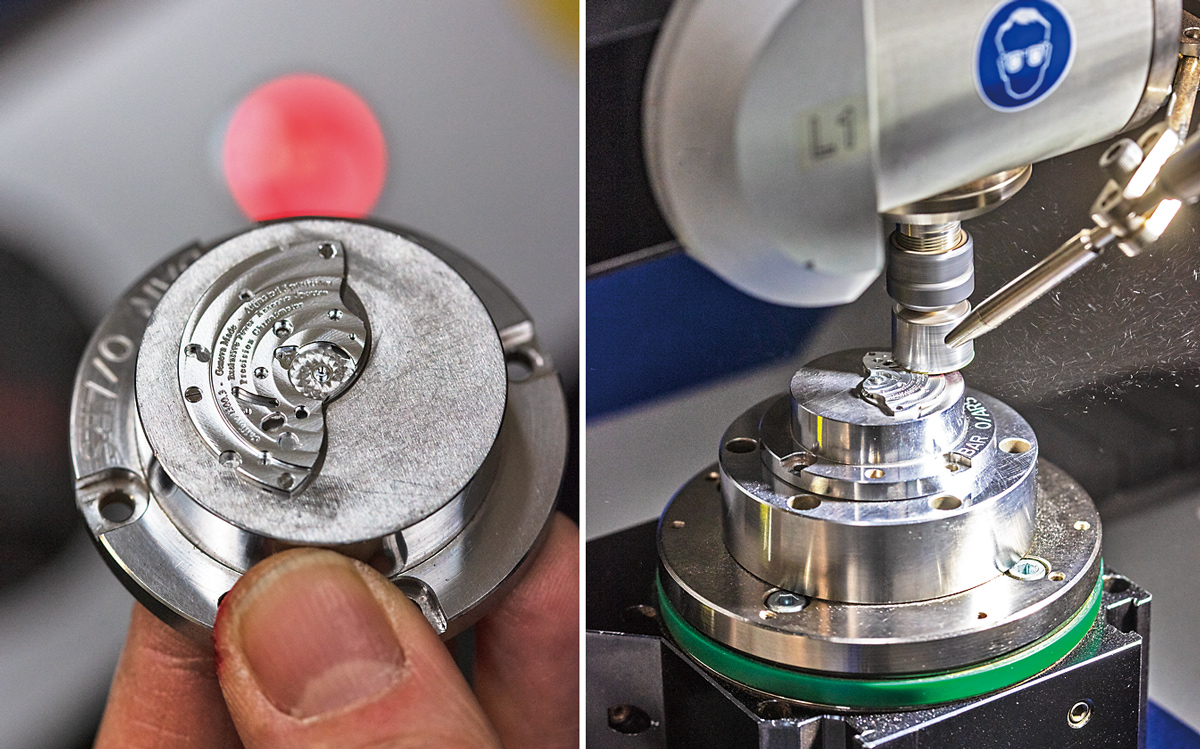
La granuladora circular automática (!) en un rincón del taller es otra señal de evolución. Esta tarea, que antes se realizaba en otro departamento, se transfirió al departamento de fabricación en 2016 con la incorporación de una máquina de Cratex. Al colocar una placa base de oro o aluminio en la máquina, la herramienta se mueve y el granulado circular se realiza automáticamente.
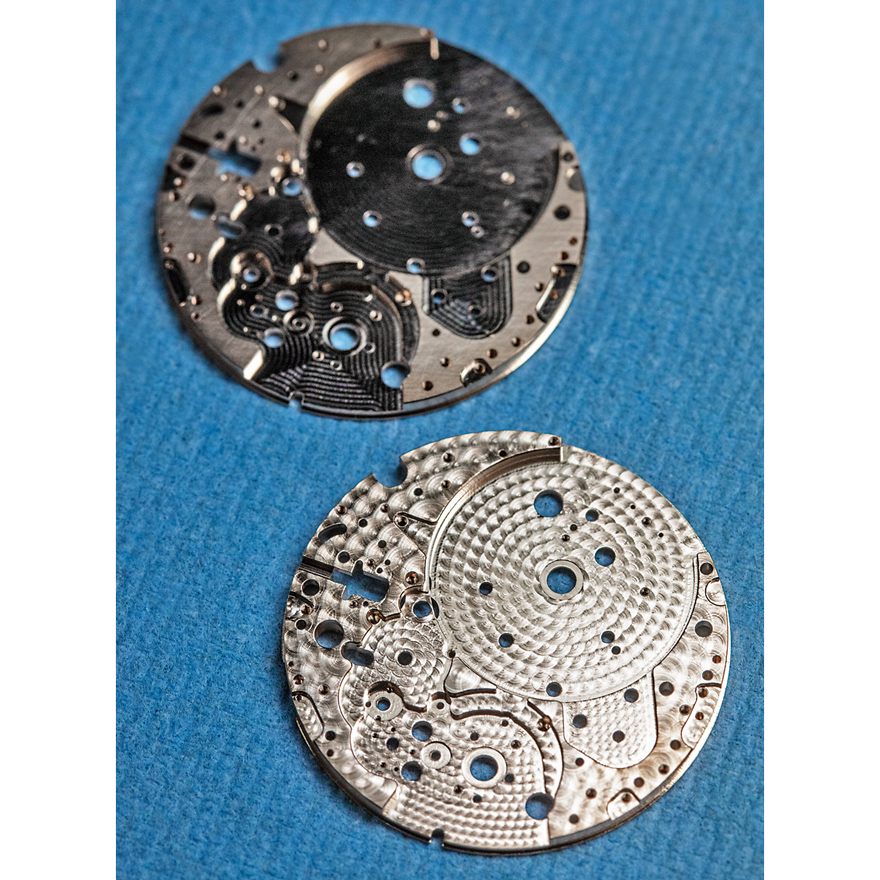
Además de mejorar la precisión del procesamiento de la placa base y otras piezas, la introducción de esta máquina ha mejorado notablemente el acabado del granulado circular. Sin embargo, la FP Journe no es simplemente una máquina automática. La velocidad de rotación de la herramienta de granulado circular sigue siendo lenta, y el aire expulsa el polvo de corte después de cada patrón. Además, la máquina está diseñada para detenerse automáticamente si se producen rebabas. El objetivo es priorizar siempre la calidad sobre la velocidad.
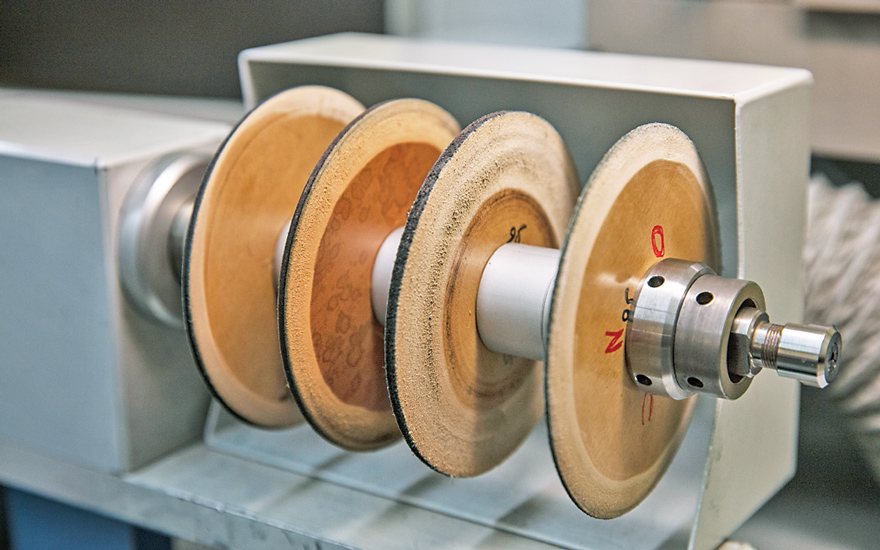
En la parte trasera del taller se encuentra el departamento de procesamiento de engranajes. En 2015, se introdujo un torno capaz de partir engranajes, lo que mejoró aún más el acabado de las piezas. Se han implementado mejoras similares en el departamento de acabado. Actualmente, en el taller de FP Journe, el biselado de placas y puentes de oro de 18 quilates se realiza con discos de cuero. Se aplican cuatro discos de diferentes grosores y durezas al material para redondear las esquinas, como antes. Sin embargo, gracias a la mejora de los discos y abrasivos, la calidad del biselado ha mejorado.
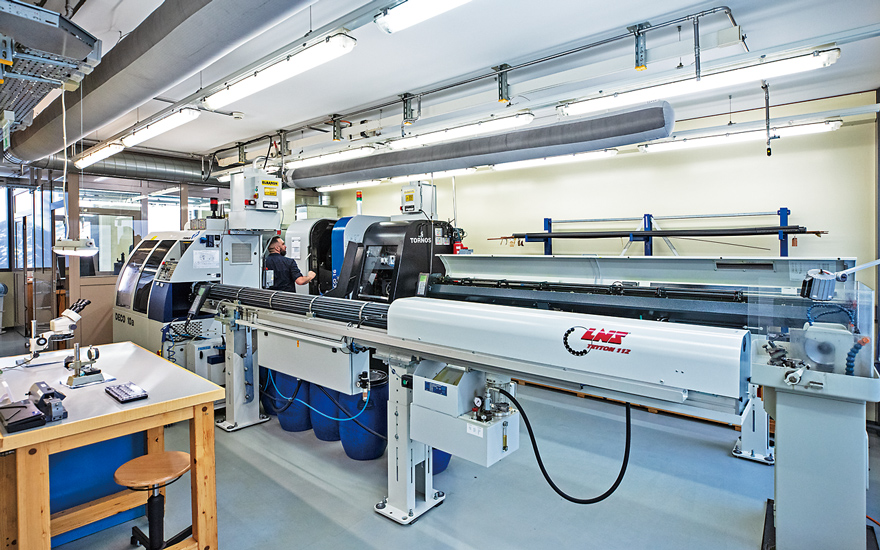
Los relojes FP Journe tienen el mismo aspecto, pero los detalles se han perfeccionado. La maquinaria de última generación es, sin duda, una de las razones principales. Pero quizás aún más importante es la conciencia de calidad que impregna cada rincón. Fabien añade: «La limpieza es fundamental. Mantenemos el taller limpio en todo momento para evitar errores de incluso 10 micras».
http://www.webchronos.net/features/91928/
http://www.webchronos.net/features/76482/
http://www.webchronos.net/features/89473/