
Desde 2017, la microcasa Akrivia ha atraído la atención de los entusiastas de los relojes más exigentes. Desde su fundación, la marca ha experimentado constantes pruebas y errores, pero rápidamente consolidó su reputación con su nuevo modelo de 18. El Recep Rexhepi Chronomètre Contemporain, que lleva el nombre de su fundador, ha redefinido por completo el concepto de microcasa con su excepcional acabado y alto rendimiento.
Entrevista y texto de Masayuki Hirota (Chronos-Japón)
Editado por Yukiya Suzuki (Chronos-Japón)
[Artículo publicado en la edición de septiembre de 2022 de Kronos Japón]
Producción de cajas y piezas guiada por un maestro artesano.
Akrivia experimentó una importante transformación con el lanzamiento del AK 06 en 2017, y ese mismo año trasladó su sede y taller al casco antiguo de Ginebra. El reconocido fabricante de fundas Jean-Pierre Hagmann, conocido como JPH, se unió a la empresa. Fascinado por las fundas de Hagmann, Rexhepi se hizo cargo de todo el taller tras jubilarse. La experiencia de Hagmann contribuirá a mejorar aún más la calidad de Akrivia.
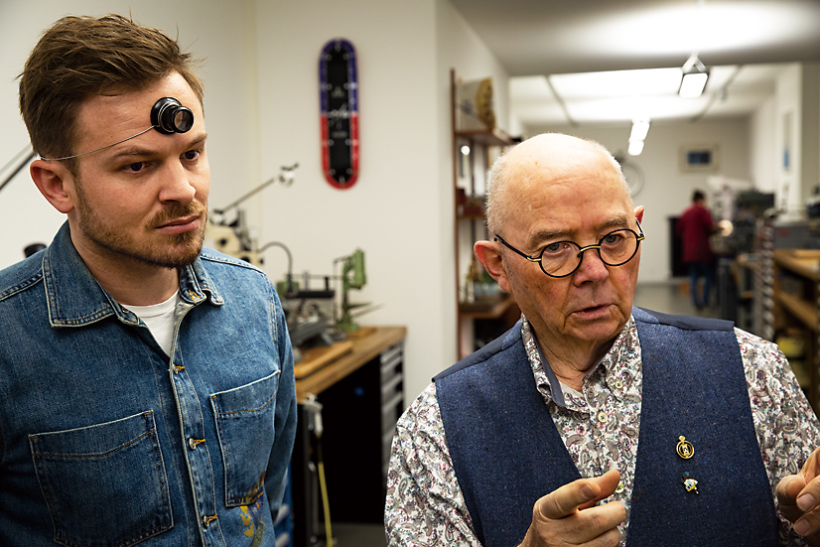
Con el lanzamiento del AK 06 en 2017, Akrivia se consolidó como fabricante de relojes. En 19, el renombrado fabricante de cajas Jean-Pierre Hagman se incorporó a la empresa con todo su taller, y la empresa comenzó a producir cajas y algunas piezas internamente. Hagman es un proveedor líder de cajas de relojes complejos para relojeros de renombre. Sin él, ni el Calibre Star ni el Tonneau Curvex habrían sido posibles. Deseoso de que esta leyenda diseñara las cajas, Recep Rexhepi convenció al jubilado Hagman para que se uniera a la empresa y logró su objetivo. "Sin embargo, fue bastante difícil", afirmó Rexhepi.
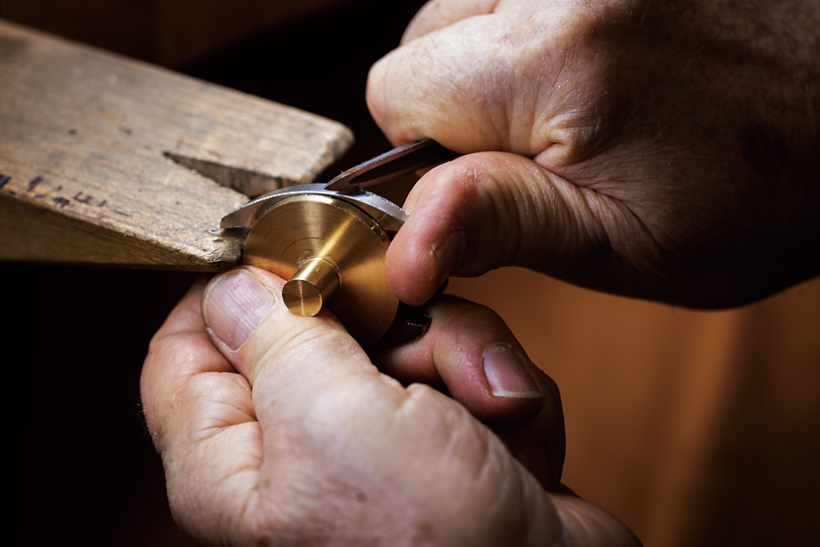
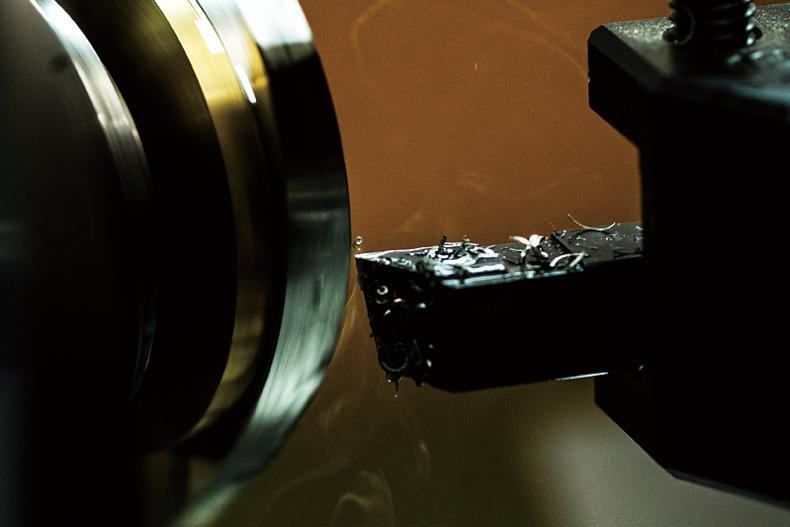
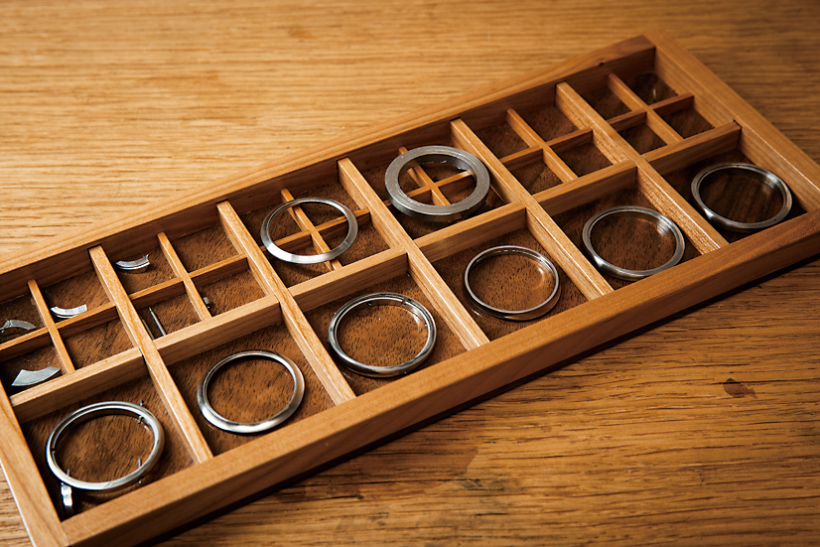
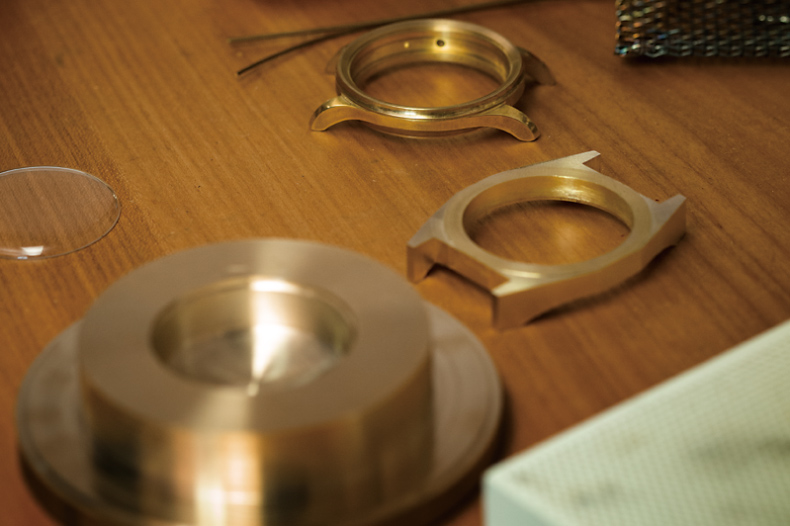
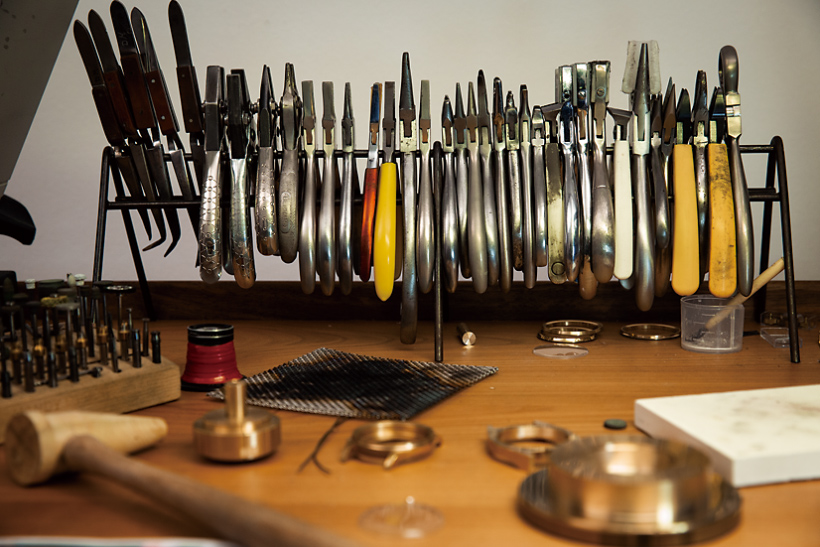
Tras comenzar su carrera como joyero, la fabricación de cajas de Hagman sigue un método completamente tradicional. Tornea un anillo redondo de metal precioso, lo lima y suelda las asas para crear una caja. Al observar el trabajo de Hagman mientras corta los anillos, queda claro por qué las asas en las cajas de relojes de lujo solían añadirse más tarde. Él mismo explica:
Me alegró mucho que Rexhepi me invitara. Sentí que las técnicas clásicas debían transmitirse al futuro. La fabricación de cajas, que se originó a partir de la joyería que aprendí, está impregnada de creatividad y armonía. Sin embargo, con la expansión del mecanizado en la década de 1980, esta técnica se perdió. Los estilistas, y no los artesanos, comenzaron a decidir sobre el diseño de las cajas. Como resultado, los artistas desaparecieron de la fabricación de cajas.
Se necesitan al menos una o dos semanas para completar una caja, incluido el acabado, por lo que la cantidad de trabajo necesario es comparable a la de los relojes de lujo del pasado.
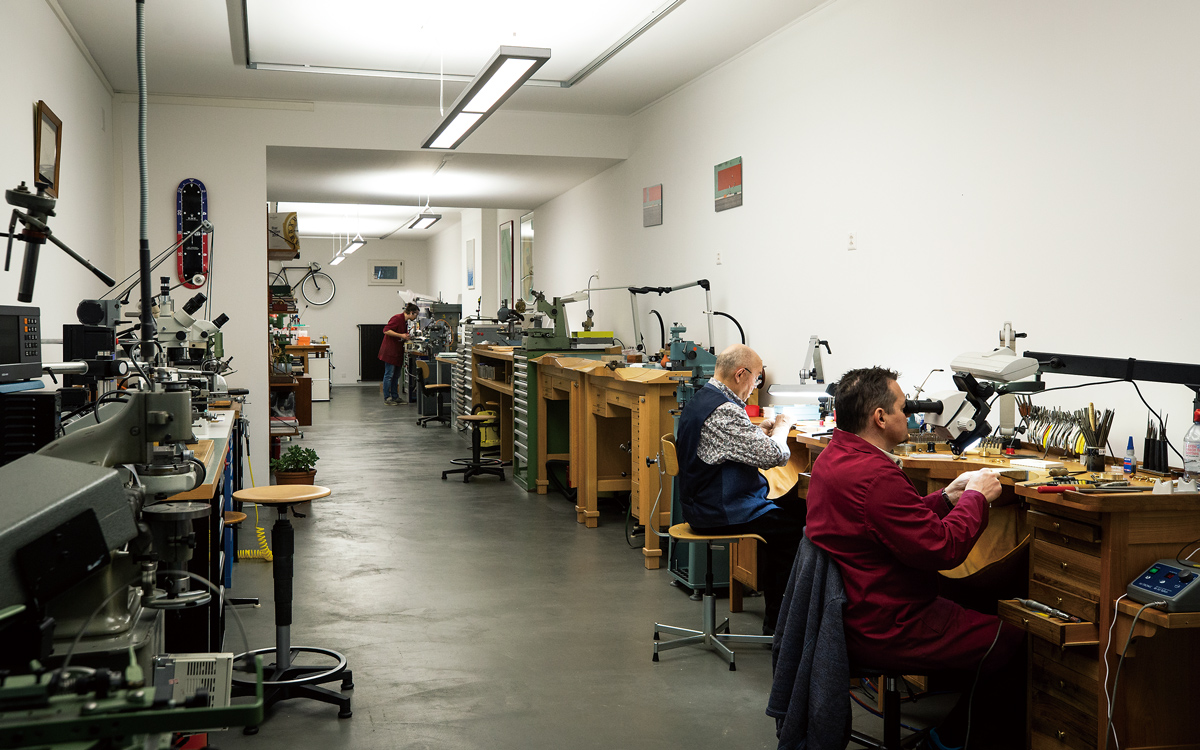
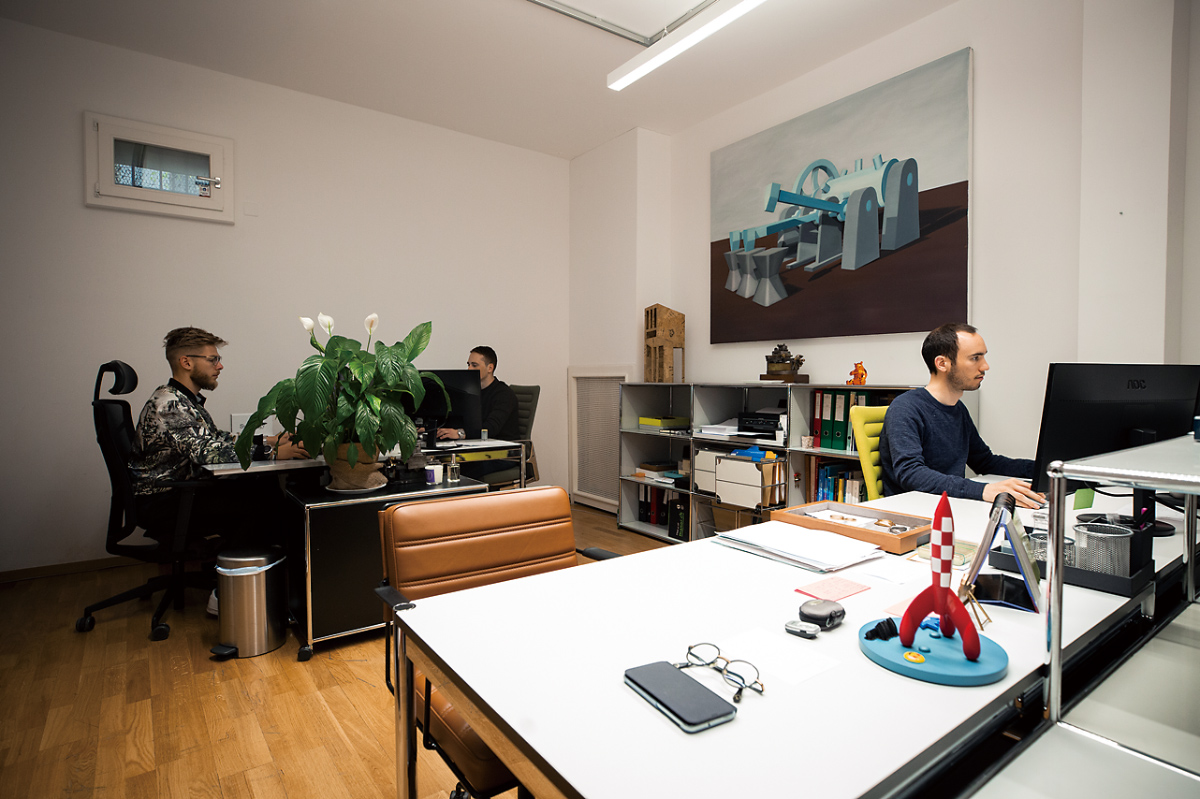
Con la incorporación del taller de Hagman, Akrivia ahora puede producir no solo cajas, sino también prototipos internamente. Si bien muchos de los componentes generales son suministrados por proveedores, los acabados finales, como los engranajes, se realizan internamente. Además, en el departamento de investigación y desarrollo (I+D), ubicado en la parte trasera del taller, tres diseñadores diseñan relojes. Si bien esto puede parecer excesivo considerando el volumen de producción anual de 35 a 40 relojes, este sistema de producción es el punto fuerte de Akrivia.
El acabado a mano es el orgullo de Micro Maison
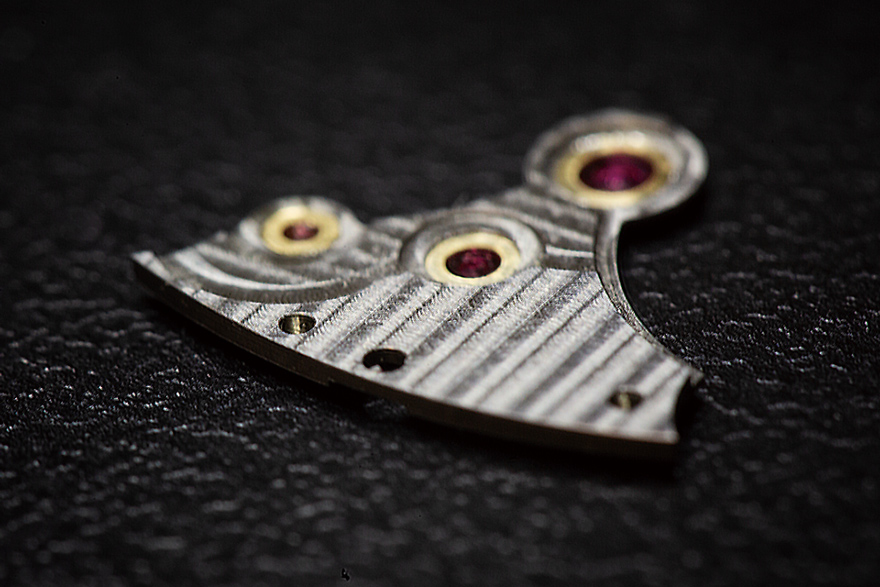
Un factor clave de la fama de Akrivia es el acabado manual presente en modelos como el "AK 06" y el "RRCC I". Sin duda, el biselado profundo y el pulido negro son de una calidad muy superior a la de muchos relojeros independientes. Sin embargo, lo más importante de Akrivia es que un relojero participa en todo el proceso, de principio a fin. Un proceso que antes era habitual en los fabricantes de lujo se ha dejado en manos de las emergentes microcasas.
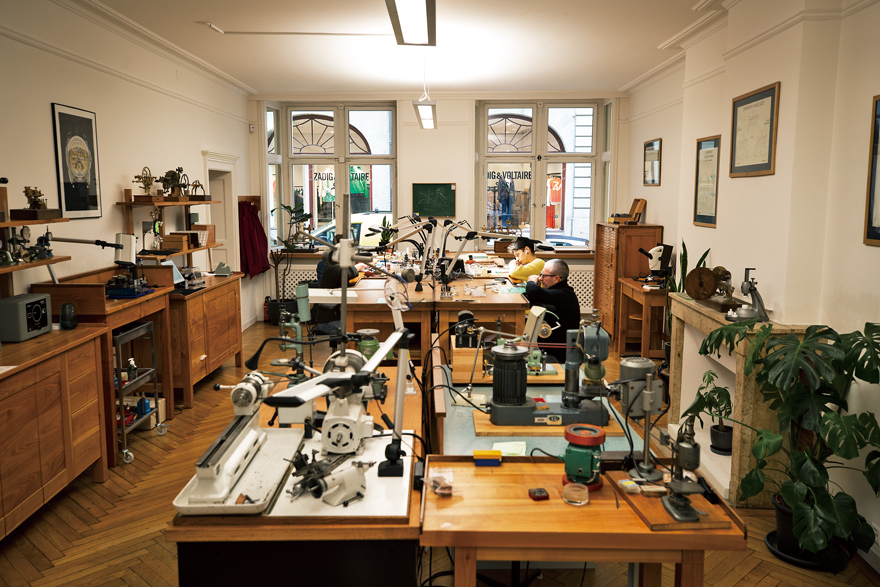
Cuando hablé con Daniel Roth hace un tiempo, me contó cómo ha cambiado la forma de fabricar relojes de lujo. «Antes, en los fabricantes de relojes de lujo, un relojero se encargaba de todo, desde el acabado del movimiento hasta la caja final. Era literalmente un relojero fabricando un reloj. Ahora, en cambio, tenemos una división completa del trabajo». Sin embargo, gracias a esta división del trabajo, los relojeros han logrado aumentar la productividad, permitiendo que cada especialista se centre en una sola habilidad. Es cierto que sin este sistema de división del trabajo, el mundo de los relojes de lujo no sería lo que es hoy. Dicho esto, un relojero que quiera hacerlo todo por su cuenta querrá participar en la fabricación de un reloj de principio a fin. Esto explica por qué Daniel Roth, quien se jubiló, volvió a ser relojero independiente.
Sin embargo, había asumido que este estilo de relojería había desaparecido, a excepción de los relojeros independientes que trabajaban solos, hasta que visité el taller de Akrivia.
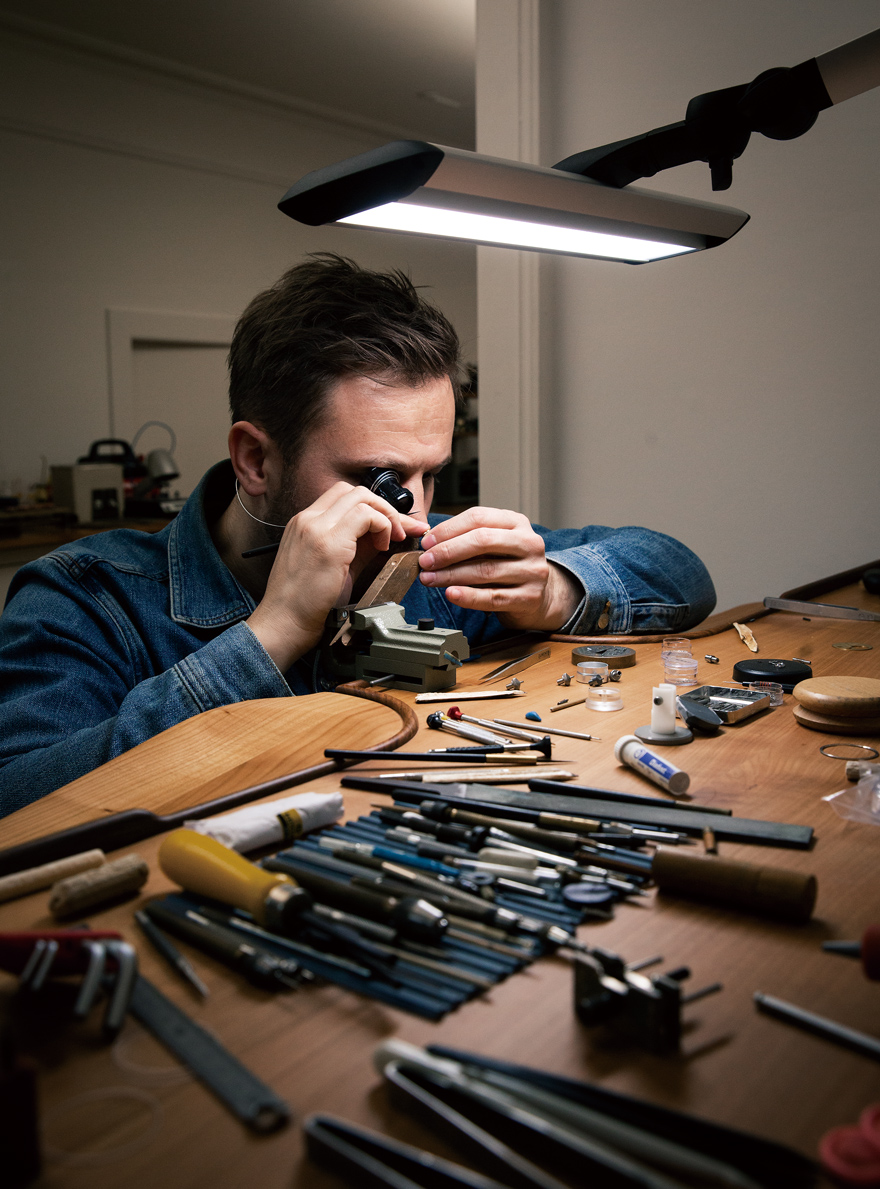
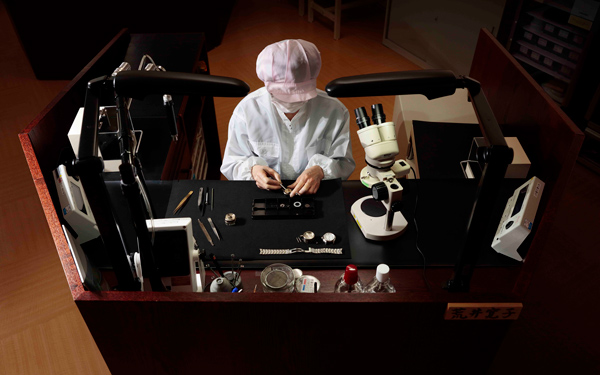
Seis relojeros, entre ellos Rexhep Rexhepi, trabajan actualmente en el taller de Akrivia, en el casco antiguo de Ginebra. Para los estándares de la industria relojera, una producción anual de entre 35 y 40 relojes de seis relojeros es demasiado baja. Sin embargo, visitar el taller tiene sentido. En Akrivia, salvo el acabado de la caja y algunos engranajes, un relojero se encarga de todo, desde el acabado hasta el ensamblaje, los ajustes y la caja. Esto es exactamente lo que Roth describió como los "relojeros de lujo a la antigua usanza".
Rexhepi afirma: «En nuestro taller, un relojero se encarga de todo, desde el acabado de las piezas hasta la finalización del reloj. El ensamblaje es solo una parte del proceso. Nuestros relojes tardan entre uno y dos meses en terminarse».
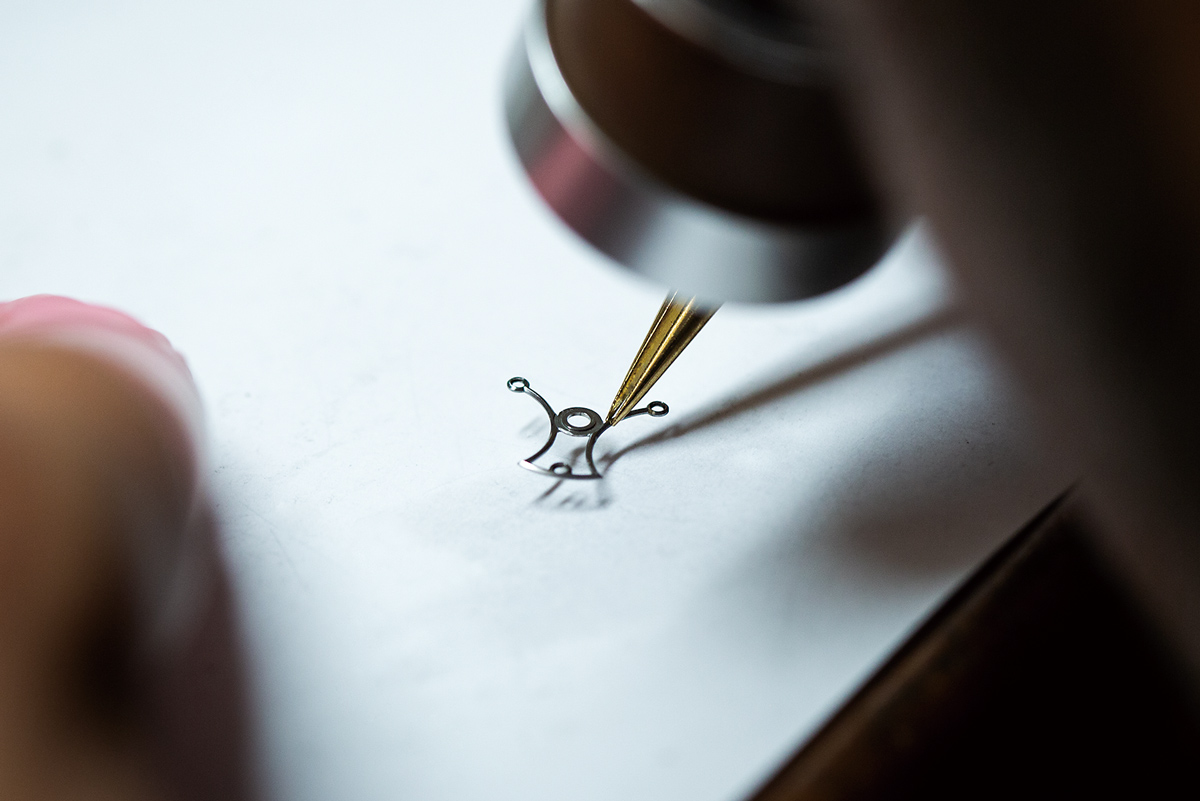
Las técnicas de acabado son esencialmente las mismas que en otros talleres de relojería de alta gama, pero es raro ver a los relojeros, que trabajan en silencio, levantarse de sus asientos de vez en cuando para agregar toques finales a los componentes.
Cuando fundé la empresa en 2012, estaba solo, lo que significaba que podía hacer muchas cosas diferentes. Pero alrededor de 2018, el número de pedidos empezó a aumentar demasiado. Solo podía fabricar uno o dos relojes al año como máximo. Así que, aunque contratamos a más relojeros, creo que necesitamos encontrar un equilibrio.
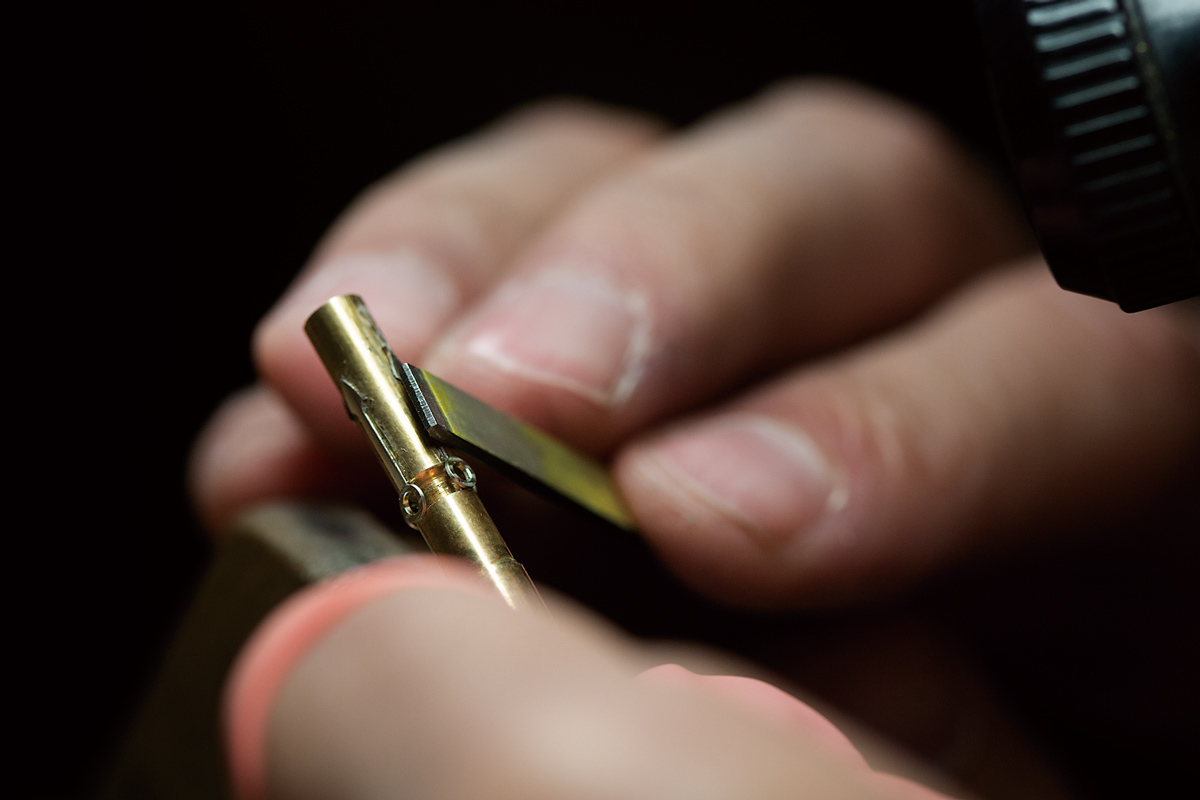
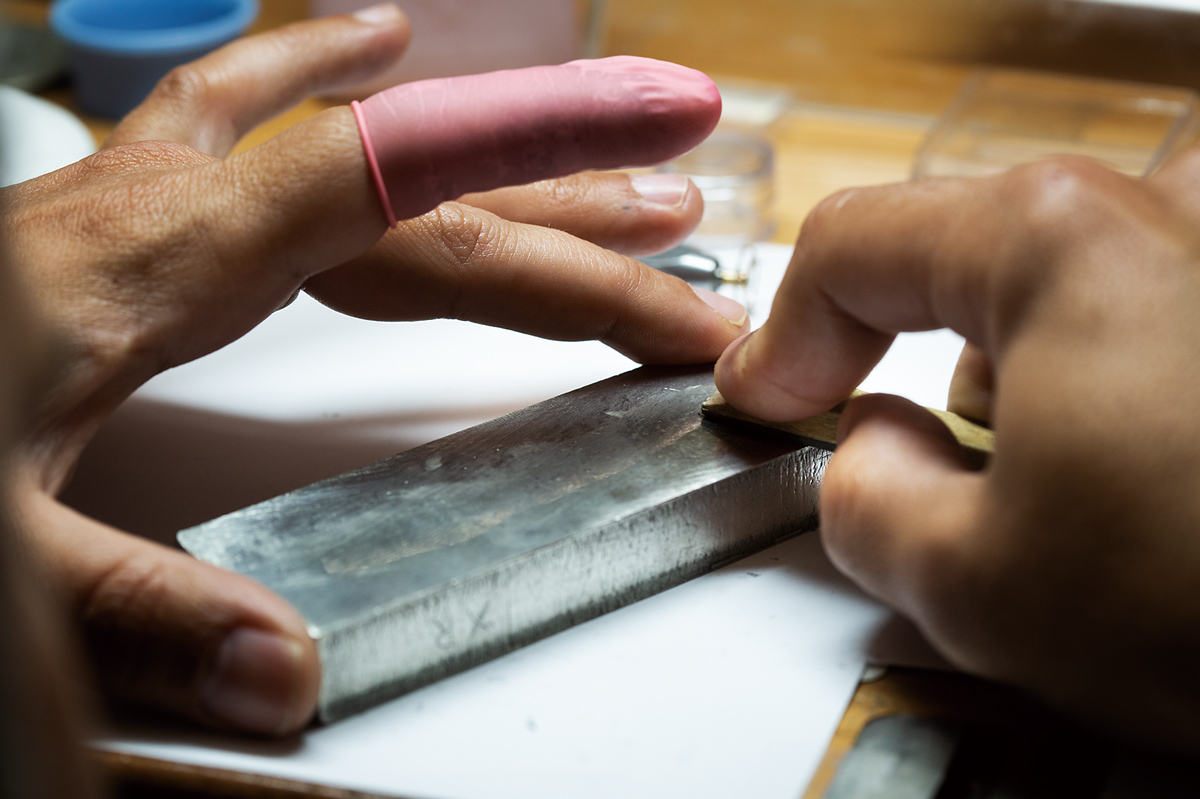
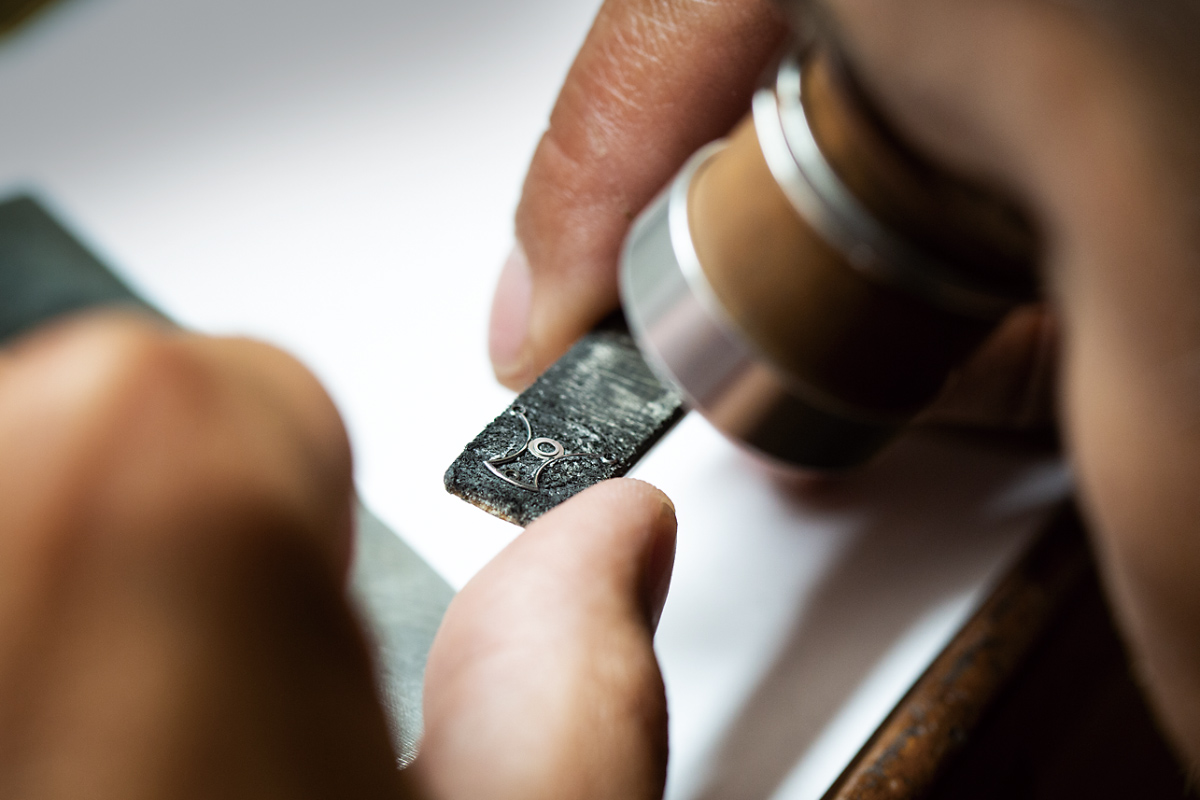
Durante la entrevista, vi a un relojero moviendo los dedos sobre una placa de plata. Aplicó pasta de diamante a una placa de estaño y pulió lentamente una pieza de acero. Tras el pulido, comprobó el acabado espejo con una lupa, volvió a colocar la pieza sobre la placa de estaño y la deslizó con cuidado. He visto muchos talleres, pero es raro encontrar a alguien tan hábil como él. Además, no está especializado en el acabado de piezas. Esto debe significar que es un relojero de gran talento.
Antes de incorporarme a Akrivia, trabajé en relojes complicados en Hublot, así como en Patek Philippe y Franck Muller. ¿Por qué me uní a Akrivia? Porque me gustaba que un solo relojero se encargara de todo, desde el acabado hasta el ensamblaje.
Por cierto, Rexhepi dice que al aplicar pulimento negro, funciona mejor si se escupe sobre el polvo para pulir.
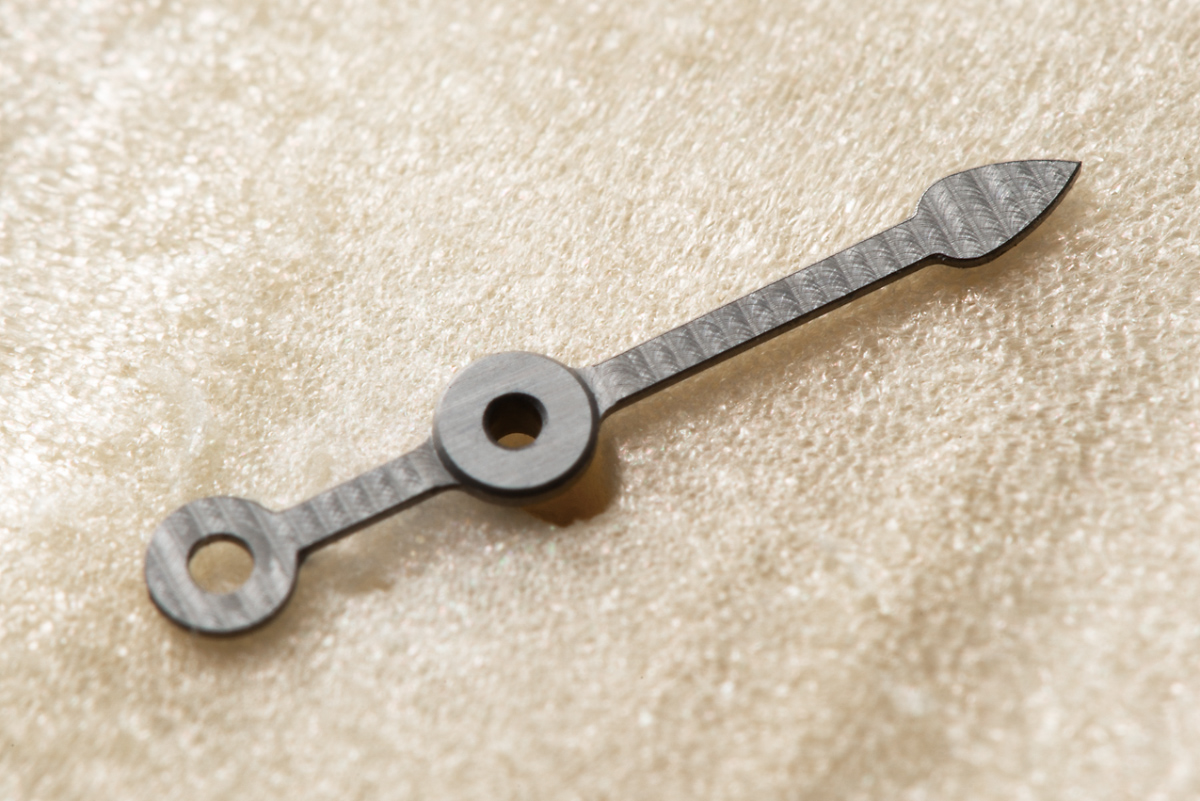
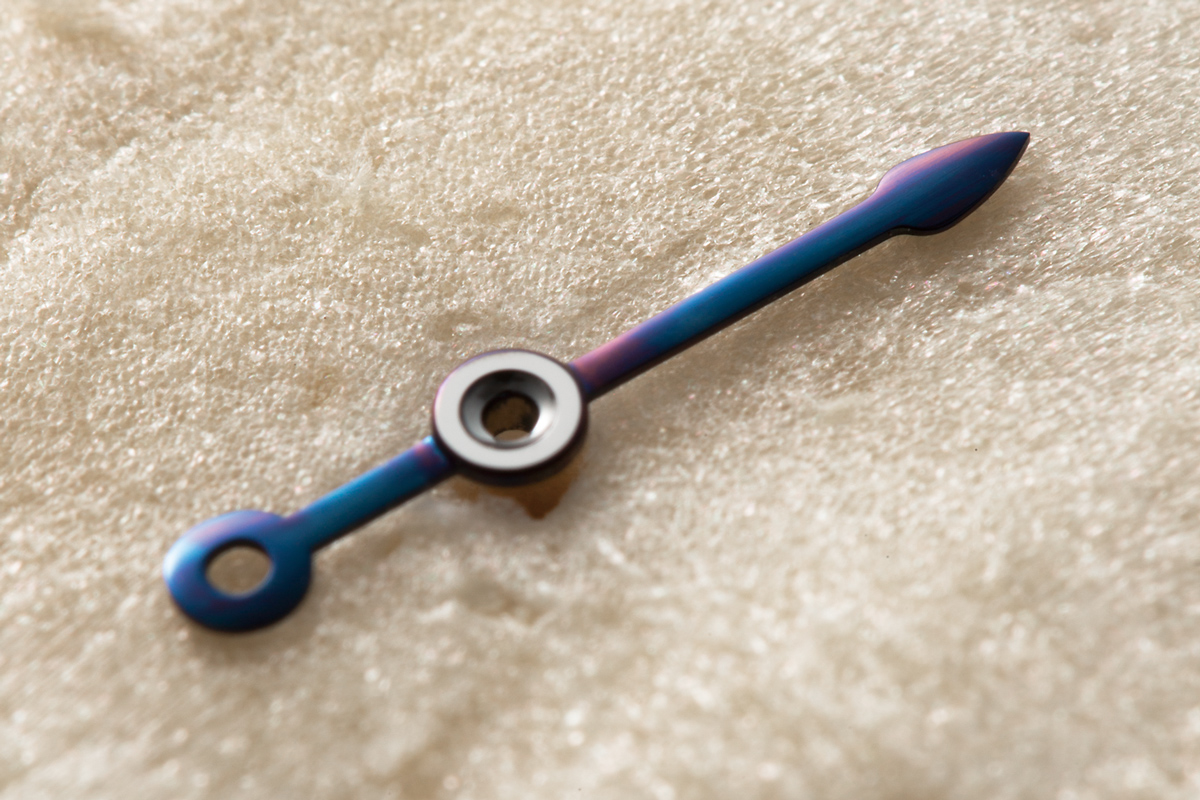
En un rincón del taller, el hermano menor de Rexhepi, Cevde Rexhepi, terminaba las manecillas. Al igual que su hermano, fue aprendiz en Patek Philippe, pero se unió a Akrivia en 16 y ahora está demostrando plenamente su talento. Forma las manecillas en bruto con una lima, las pule hasta obtener un acabado de espejo y luego las calienta con una lámpara para aplicarles color. En Akrivia, el acabado de las manecillas y de los movimientos es tarea de los relojeros.
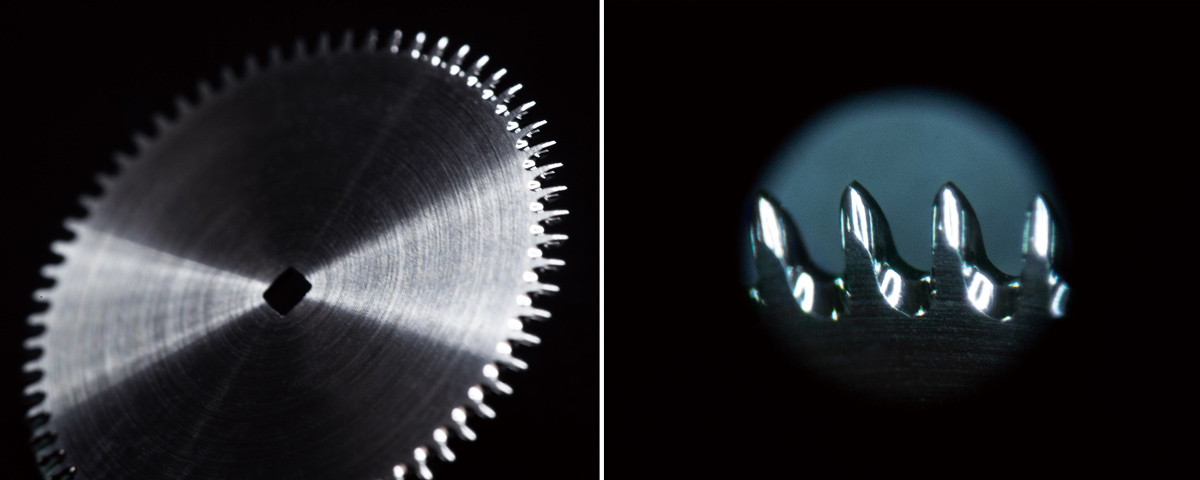
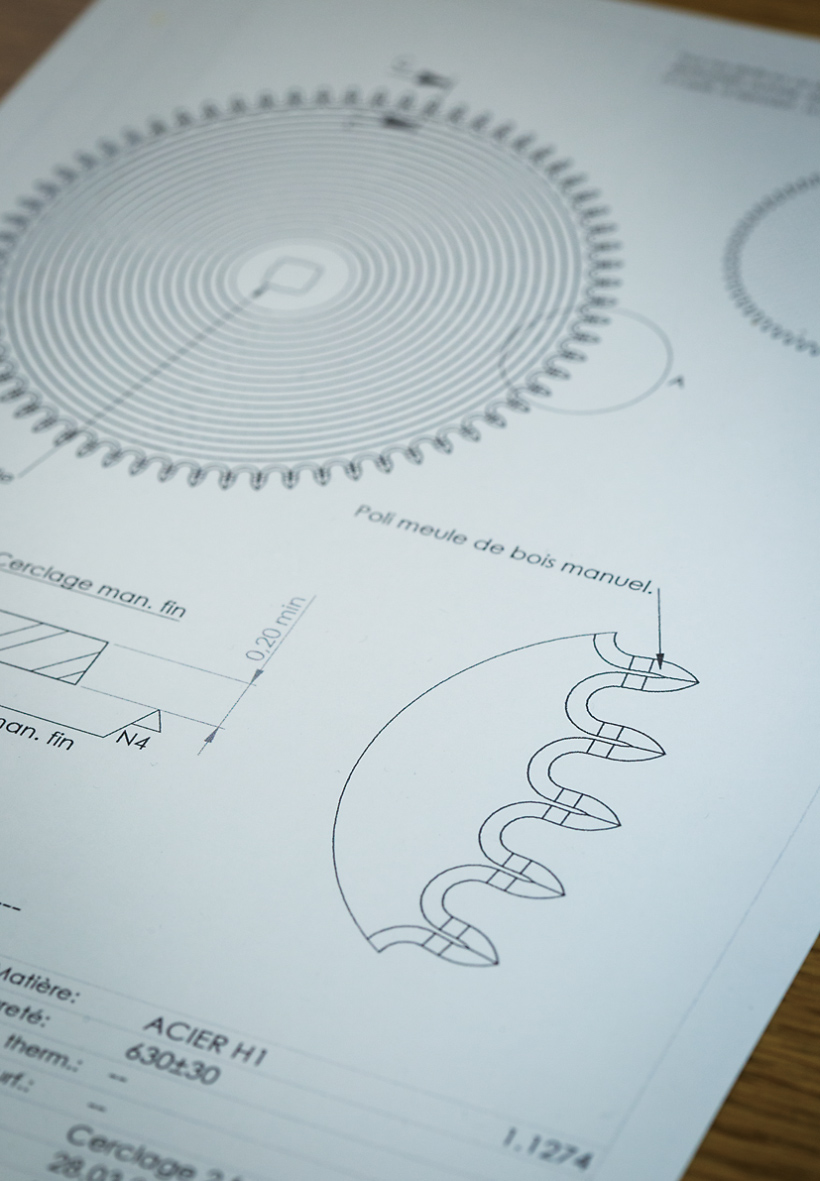
Además, Akrivia tiene estándares extremadamente estrictos para la artesanía. Tomemos, por ejemplo, los engranajes utilizados en el tren de engranajes. Un solo engranaje requiere 20 hendiduras internas. Esta es una tarea difícil incluso para un artesano especializado en acabados, pero son los relojeros, cuya principal tarea es ensamblar los relojes, quienes deben hacerlo. Considerando que solo aquellos con habilidades no solo como relojeros, sino también en acabados, pueden trabajar en Akrivia, no es de extrañar que los relojeros de la compañía cuenten con una trayectoria tan ilustre.
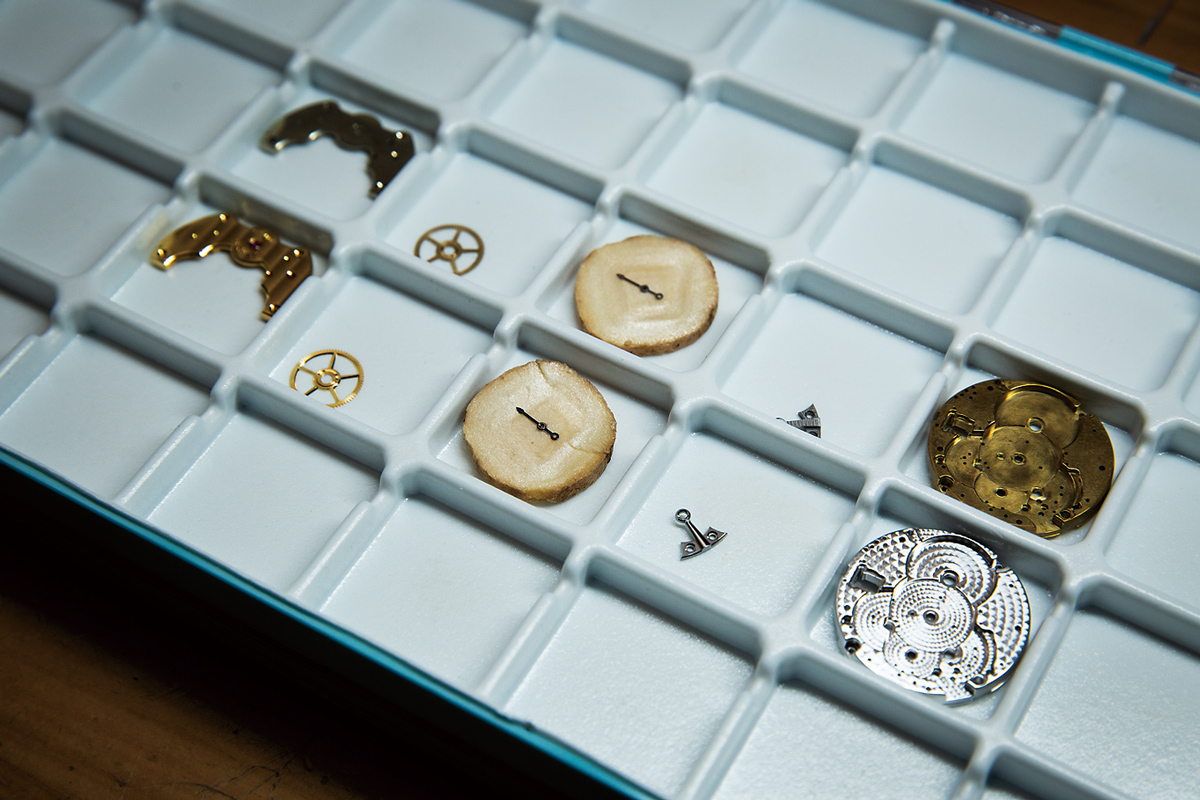
Sin embargo, es precisamente gracias a Rexhepi que los métodos tradicionales se han consolidado. A pesar de ser el director general de la empresa, Rexhepi cuenta con su propio escritorio en el taller, donde dirige a los demás relojeros en el pulido, ajuste y ensamblaje de piezas. Además, cuestiona los métodos existentes y continúa introduciendo nuevas mejoras, como las técnicas de acabado y biselado ginebrinos presentadas en la página anterior.
En la industria relojera, dicen que es bueno usar madera enana para biselar, pero esa es una técnica para museos. Nosotros preferimos usar saúco y boj. Claro que a veces usamos madera enana, pero después de probarla, hemos descubierto que el saúco y otras maderas funcionan mejor. Personalmente, me gustaría cambiar la forma de hacer el veteado circular. Es tradicional, pero creo que hay otras maneras. Y continúa compartiendo lo aprendido con sus relojeros y su personal. De hecho, cualquiera que trabaje en este taller puede aprender todo sobre relojería, al más alto nivel.
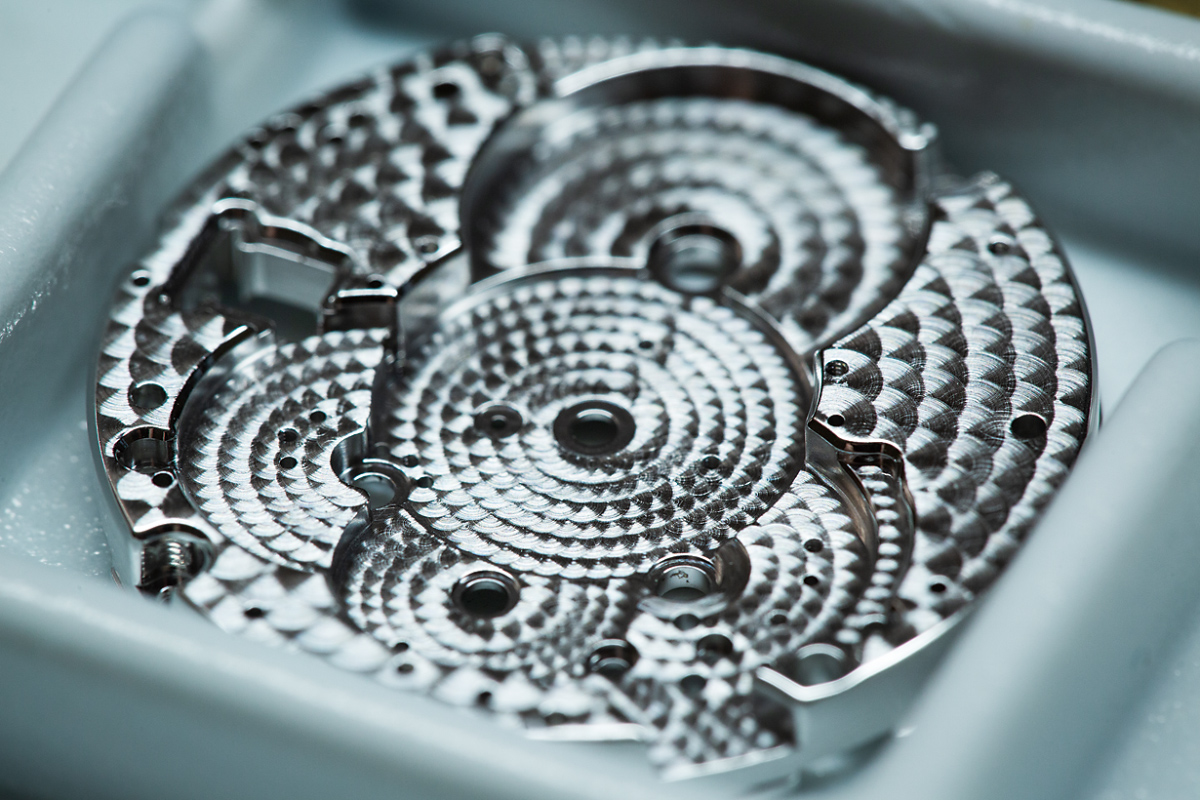
Siempre quiero hacer cosas buenas. Por eso he seguido experimentando con el acabado. Cuando comencé el acabado Geneva en 2012, quedé satisfecho con el resultado. Sin embargo, comparado con los estándares actuales, hay muchas áreas con deficiencias. Desde entonces, he aprendido mucho y ha mejorado mucho. Actualmente, externalizamos el pulido de las cajas y muchas de las piezas, pero me gustaría incorporarlas también a la producción interna. Soy de los que nunca están satisfechos.
Sin embargo, es difícil encontrar relojeros, y es difícil encontrar personas que también sepan realizar trabajos de acabado, incluso entre los relojeros de todo el mundo. Considerando la productividad, ¿no sería más sensato separar el acabado del ensamblaje, como hacen otros fabricantes? Cuando le pregunté a Rexhepi sobre esto, respondió que seguirían haciéndolo.
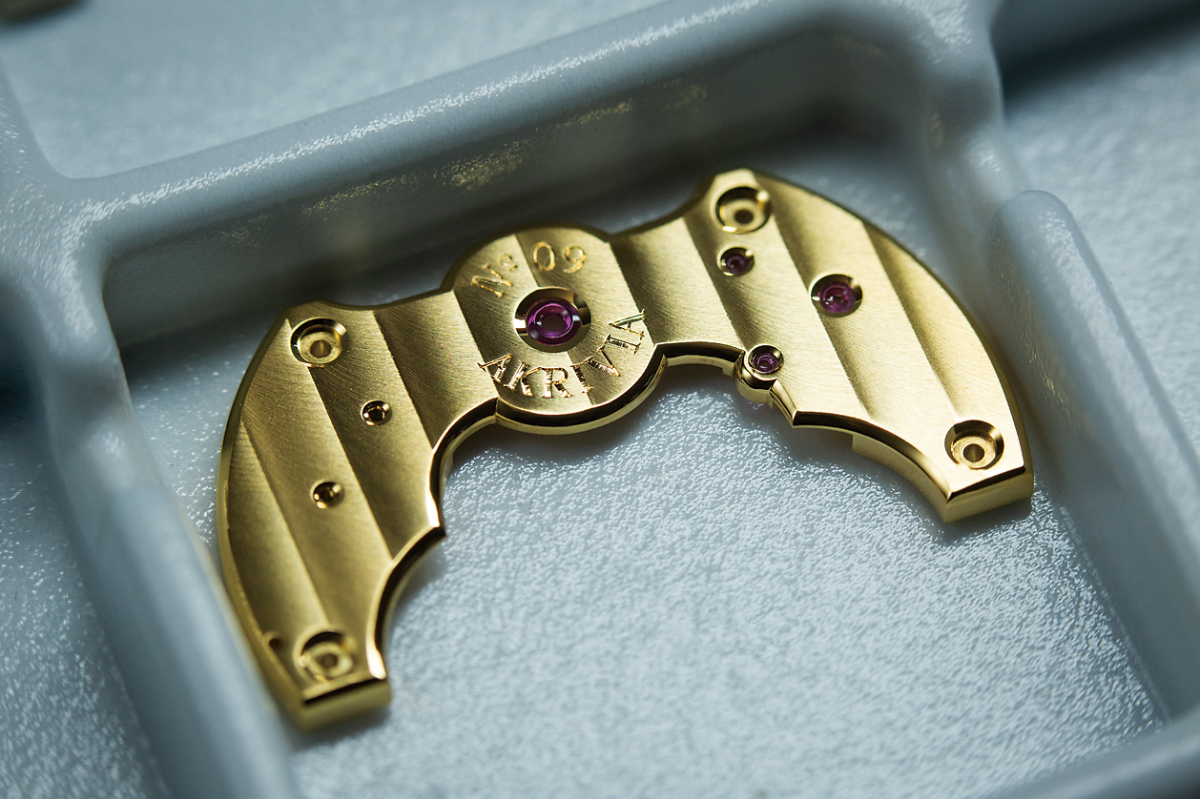
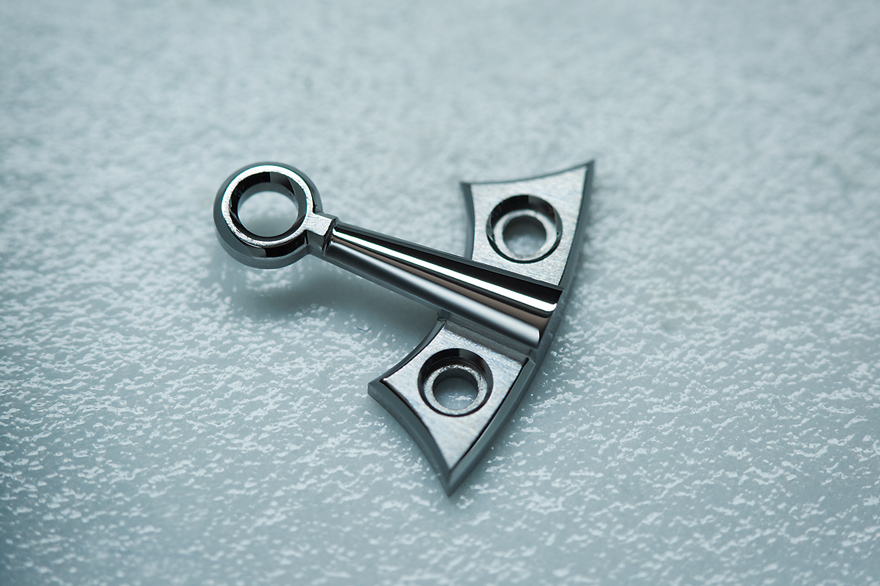
El relojero de mis sueños es FP Journe. Si no hiciera lo que él hizo, dejaría de fabricar relojes. No solo transmitió la innovación, sino que sigue sentado en su taller, fabricando relojes y explorando el mundo de la relojería. Eso es lo que quiero hacer, porque todos somos egoístas.
Akrivia se propone crear relojes que, en el siglo XXI, sean clásicos en su más puro sentido. Quien busque el romanticismo de los relojes debería probar uno de sus relojes. Si le apasionan los relojes, sin duda podrá sentir vívidamente el egoísmo —o, dicho de otro modo, el alma— que se refleja en cada una de sus creaciones.
http://www.webchronos.net/news/71914/
http://www.webchronos.net/features/58835/
http://www.webchronos.net/features/45478/