
En los últimos años, los nuevos materiales se han generalizado en el mercado relojero. El uso de materiales no convencionales para el exterior y el movimiento de los relojes ha generado importantes cambios no solo en cuanto a diseño, como la forma y el color, sino también en rendimiento. El número 112 de Chronos Japón presentó estos nuevos materiales como "Nuevos materiales que han transformado los relojes", y republicamos este artículo en webChronos. En esta primera entrega, analizamos a Stila, un proveedor independiente que fabrica cajas de oro de alta calidad, el "origen de los materiales para relojes".
Fotografías de Yu Mitamura
Hiroyuki Suzuki: Entrevista y texto
Editado y texto de Hiroyuki Suzuki
[Artículo publicado en la edición de septiembre de 2024 de Kronos Japón]
El origen de los materiales de los relojes que han evolucionado basándose en técnicas tradicionales
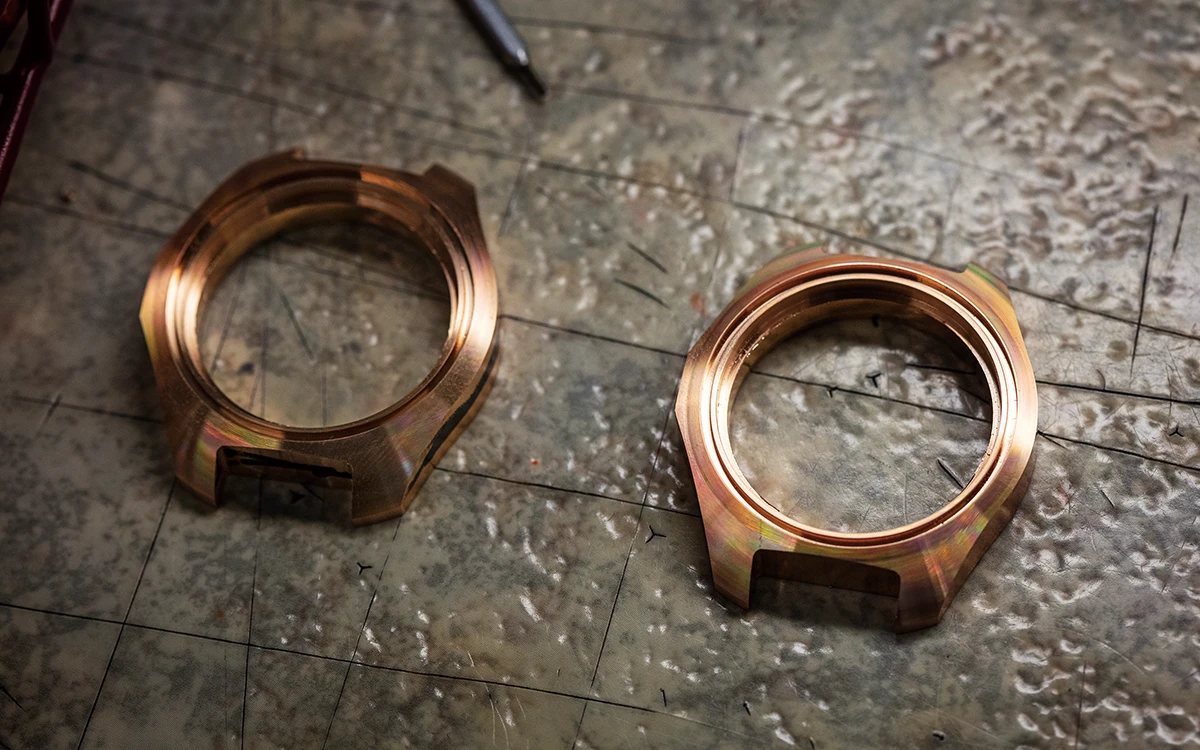
Los proveedores externos llevan mucho tiempo apoyando a la industria relojera suiza desde la sombra. Entre ellos, el número de talleres independientes que fabrican cajas ha disminuido de 200 a 300 en su apogeo a unos 15 en toda Suiza en la actualidad, tras las fusiones y adquisiciones de importantes fabricantes. Los que quedan se esfuerzan por lograr una calidad de primer nivel. Tomando como ejemplo el trabajo de Stila, un taller independiente en La Chaux-de-Fonds, informamos sobre los últimos avances en cajas de oro, el material más tradicional.
Caja de oro fabricada por el taller independiente "Stila"
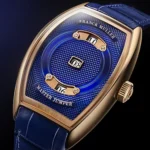
Las cajas de oro se han utilizado desde los albores de la industria relojera suiza. Sus orígenes se remontan a la fusión de las habilidades de los relojeros que emigraron a la vertiente suiza del Jura tras la persecución religiosa a finales del siglo XVI y las de los orfebres de Ginebra, donde la joyería y la artesanía prosperaban. Si bien el objetivo principal de este artículo es centrarse en los nuevos materiales que se han popularizado desde la década del 2000, también nos gustaría echar un vistazo a los materiales tradicionales que los dieron origen. La muestra procede de Stila, un pequeño taller de La Chaux-de-Fonds especializado en cajas de oro de alta gama.
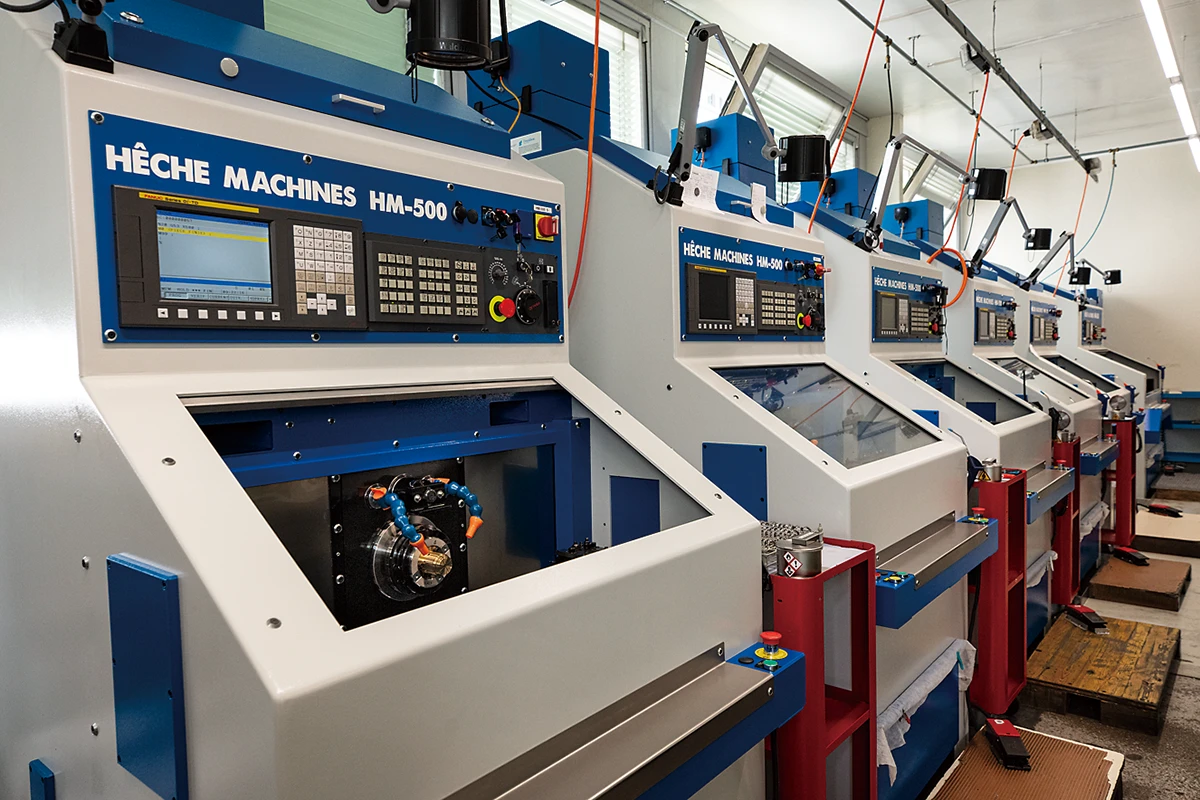
Visité este taller en otoño de 2023, justo cuando los efectos de la pandemia de COVID-3 habían pasado y las empresas duplicaban sus pedidos. Con una plantilla de 44 personas, el taller gestiona pedidos de 22 empresas, entre las que se incluyen grandes marcas y relojeros independientes de alta gama. En los últimos tres años, la producción se ha triplicado. Con la disminución de la demanda de relojes de gama media debido a la pandemia de COVID-3 y el auge exclusivo del mercado de alta gama, el nivel de calidad exigido se ha disparado. Patek Philippe sigue siendo la referencia. Todas las marcas exigen ahora cajas de la misma calidad que Patek Philippe. En este contexto, Stila presta especial atención a la rugosidad del material al soldar y pulir.
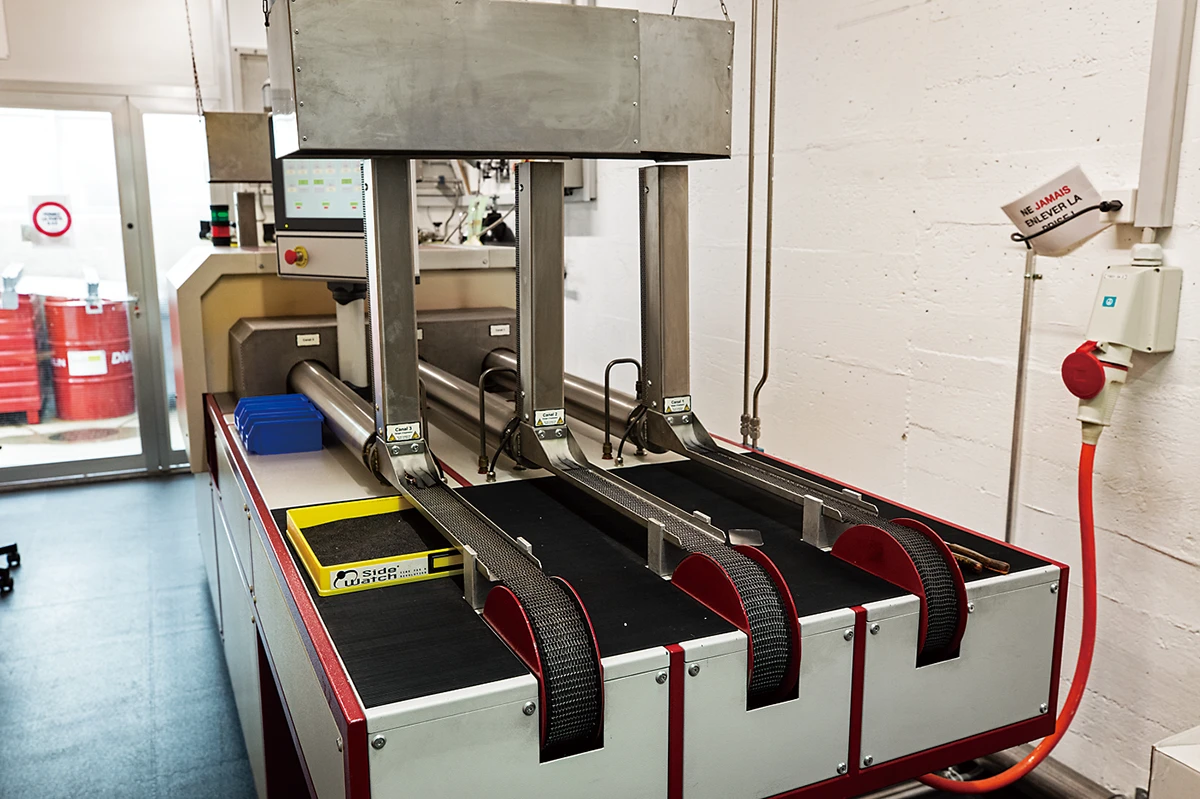
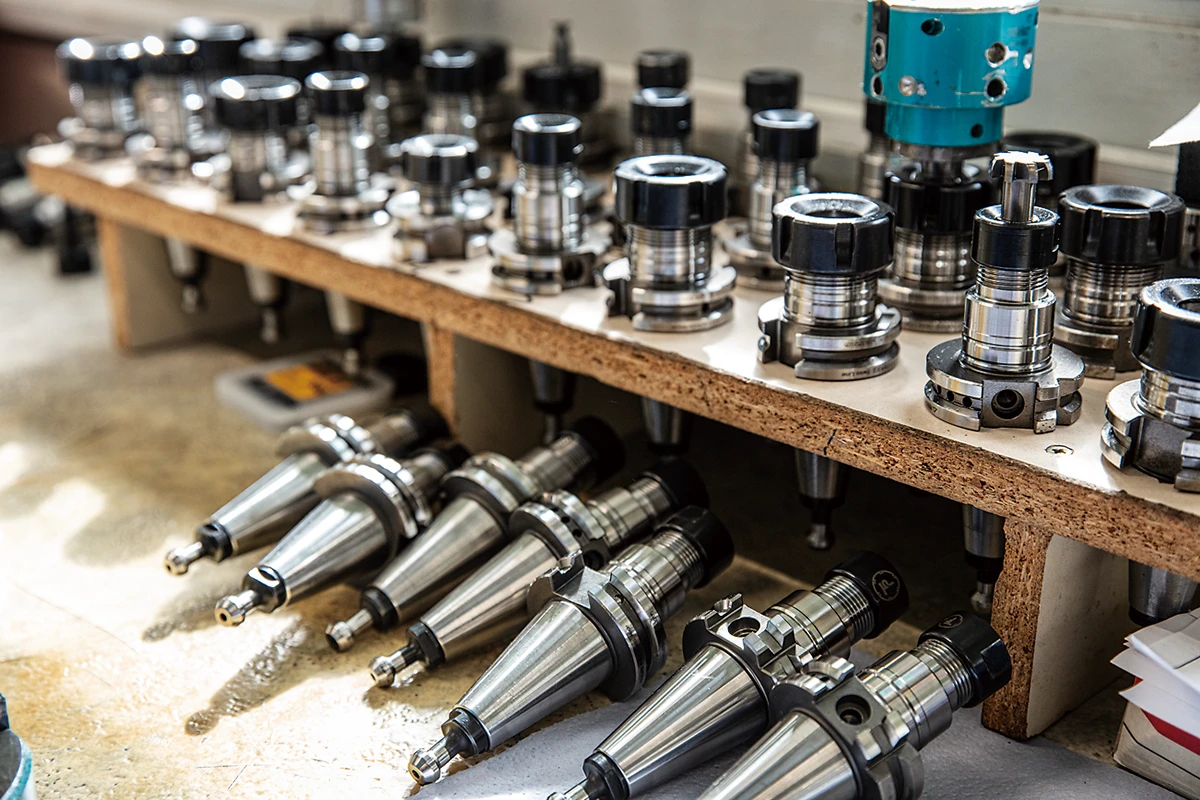
Primero, está el conocido corte CNC. La habilidad se demuestra en la pequeña cantidad de oro en bruto que se puede pedir. El procesamiento del torno, que utiliza alrededor de 40 cabezales diferentes, permite un acabado casi de espejo con solo aplicar un corte de diamante. "Nuestro punto de partida es algo así como una pieza terminada. Este es el punto fuerte actual de Suiza", afirma, pero también es un paso preliminar que facilita la aplicación de los toques finales posteriormente.
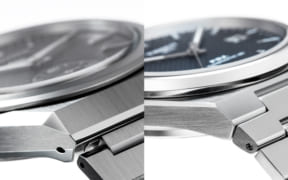
La razón por la que Stila es tan exigente con la precisión de corte es que más del 9 % de sus cajas tienen orejetas que se fabrican por separado y luego se sueldan. Si el radio de la sección transversal donde se aplica la soldadura no está perfectamente alineado, la soldadura se dificulta. En raras ocasiones, la soldadura utilizada durante la soldadura eléctrica puede incluso agrietarse.
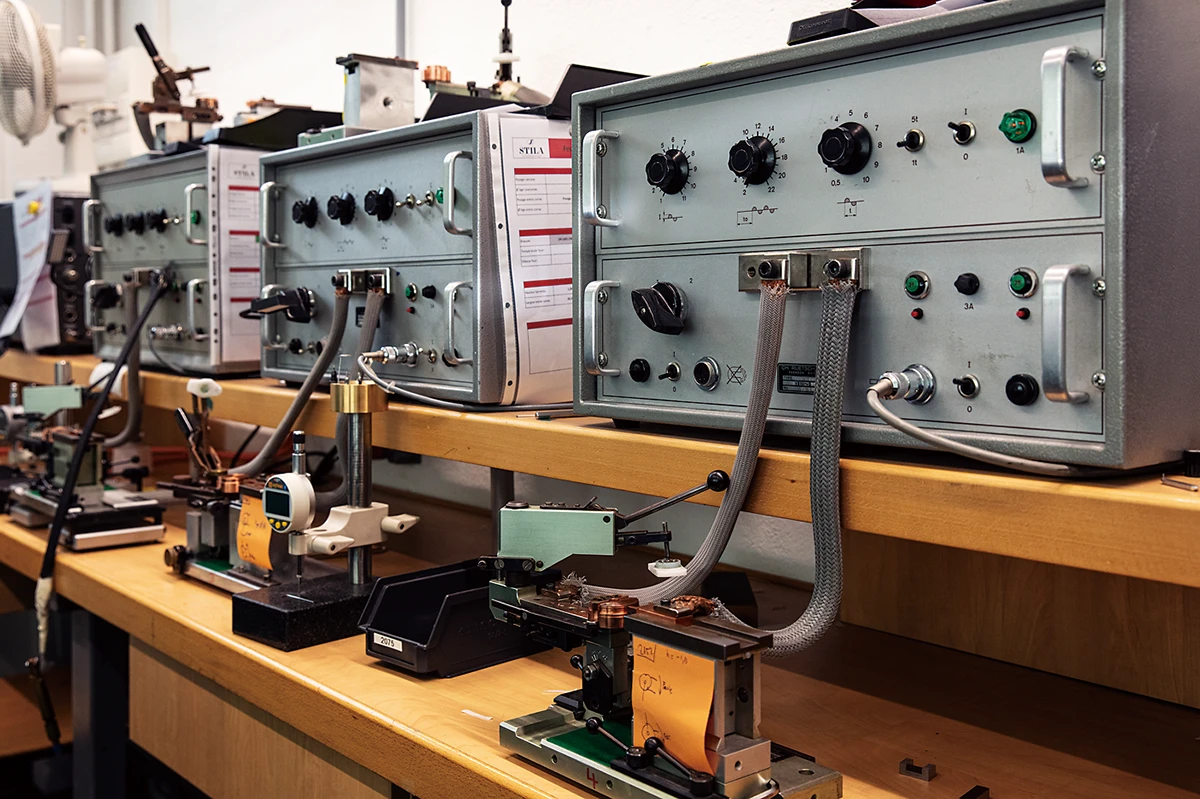
La soldadura eléctrica que fija las asas se realiza con una herramienta especial de desarrollo propio, donde la propia plantilla actúa como electrodo. Tras un paso de soldadura para el posicionamiento y un paso de soldadura temporal con soldadura de baja temperatura, comienza el proceso de soldadura fuerte. Se aplica una capa protectora con un pincel y se vierte la soldadura en el pequeño espacio entre la caja y las asas, creado por la soldadura utilizada para el posicionamiento. Una vez vertida la soldadura, la caja se coloca en un horno, donde se funde y se suelda a una temperatura de 750-890 °C. Si la soldadura temporal no se realiza correctamente, el calor provocará que las asas se desplacen, lo que dañará todo.
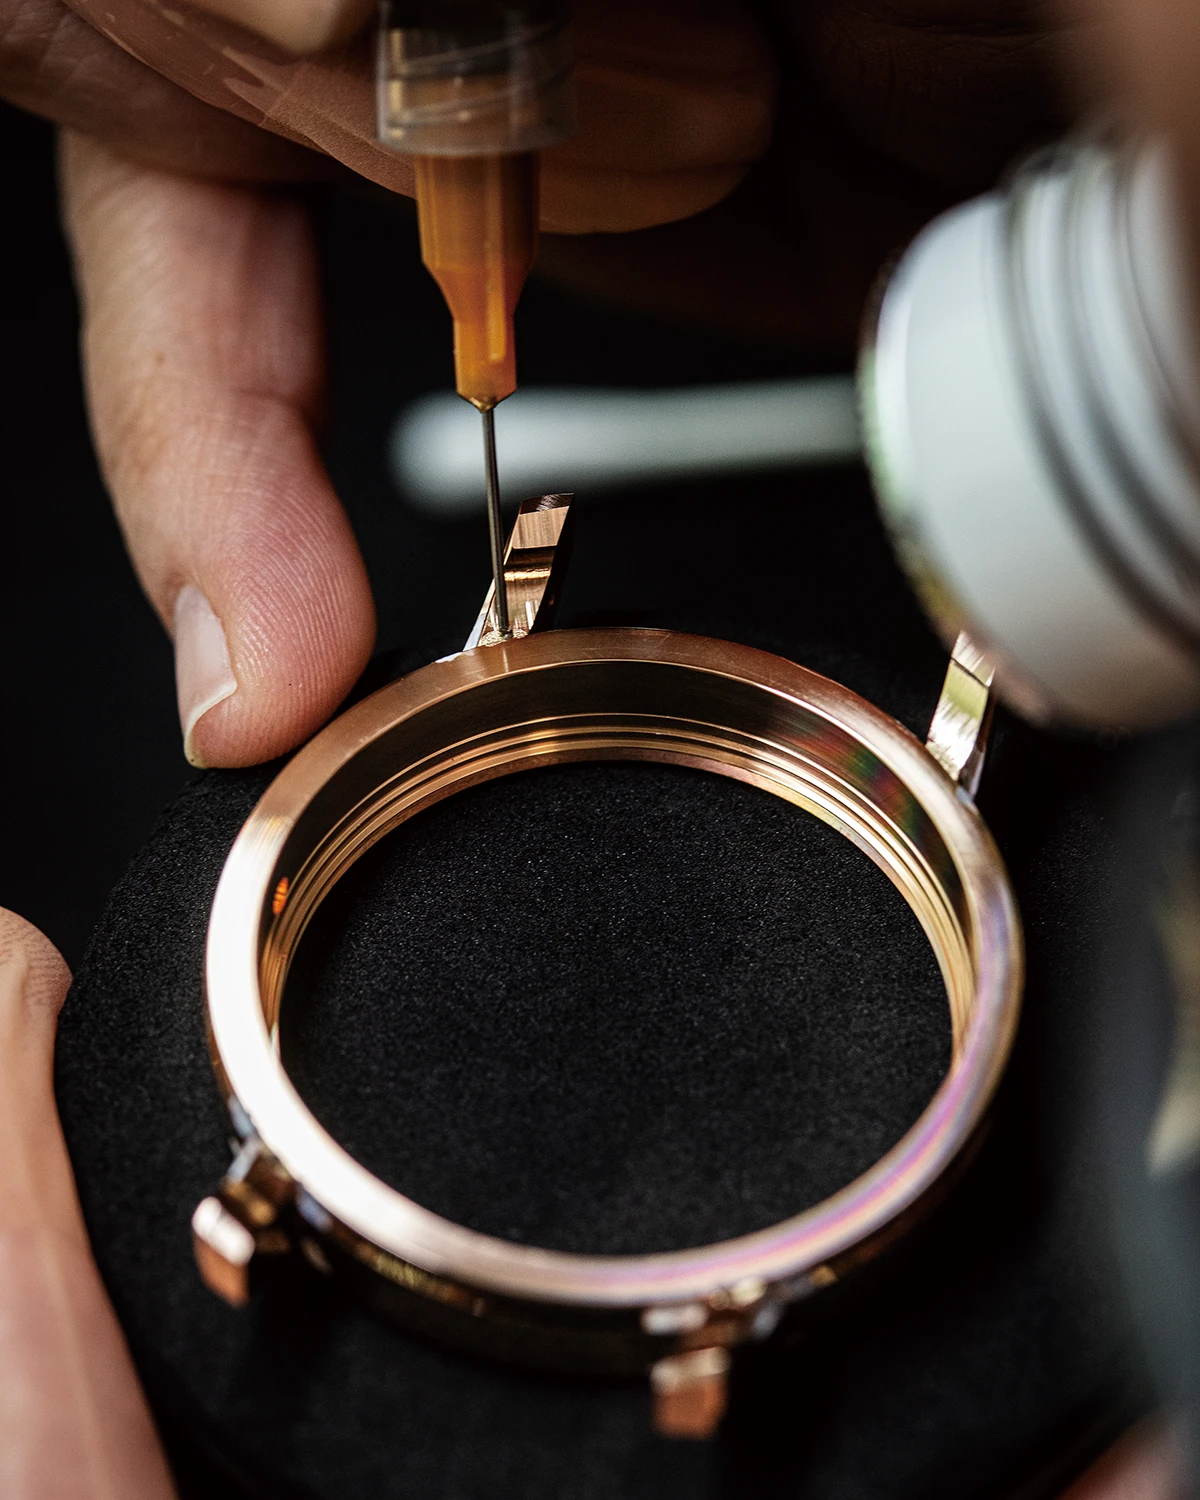
Si bien la rugosidad superficial de una caja de oro es más fina, esta se vuelve ligeramente rugosa al colocarse en un horno. Las vetas superficiales más rugosas pueden provocar manchas anaranjadas similares al óxido, por lo que se debe prestar atención a la calidad del material base, oro 5N (oro rojo de 18 quilates). En rigor, las fórmulas de oro 5N que utiliza Stila son ligeramente diferentes para la carrura y las asas, lo que resulta en diferentes rugosidades superficiales. Esto a veces puede causar problemas de soldadura, pero resolverlos es fundamental. Idealmente, las marcas de soldadura, conocidas como cordones (que significa "cordón"), deberían extenderse por todo el contorno de las asas, pero algunos fabricantes lo prefieren, mientras que otros no. En cualquier caso, se debe evitar cualquier marca de cordón de soldadura evidente en la caja de un reloj. Sin embargo, los talleres tradicionales de alta gama que sueldan asas por separado son cada vez más escasos, y la formación interna de técnicos de soldadura es la única opción.
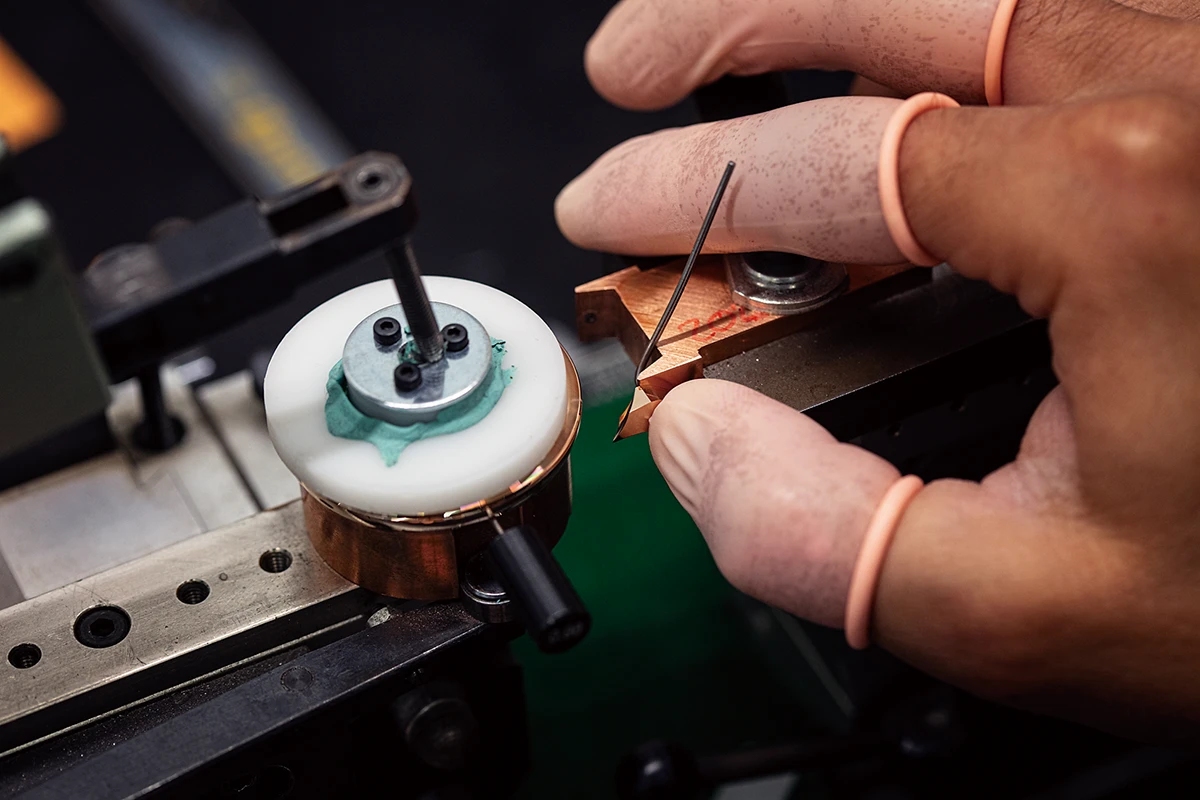
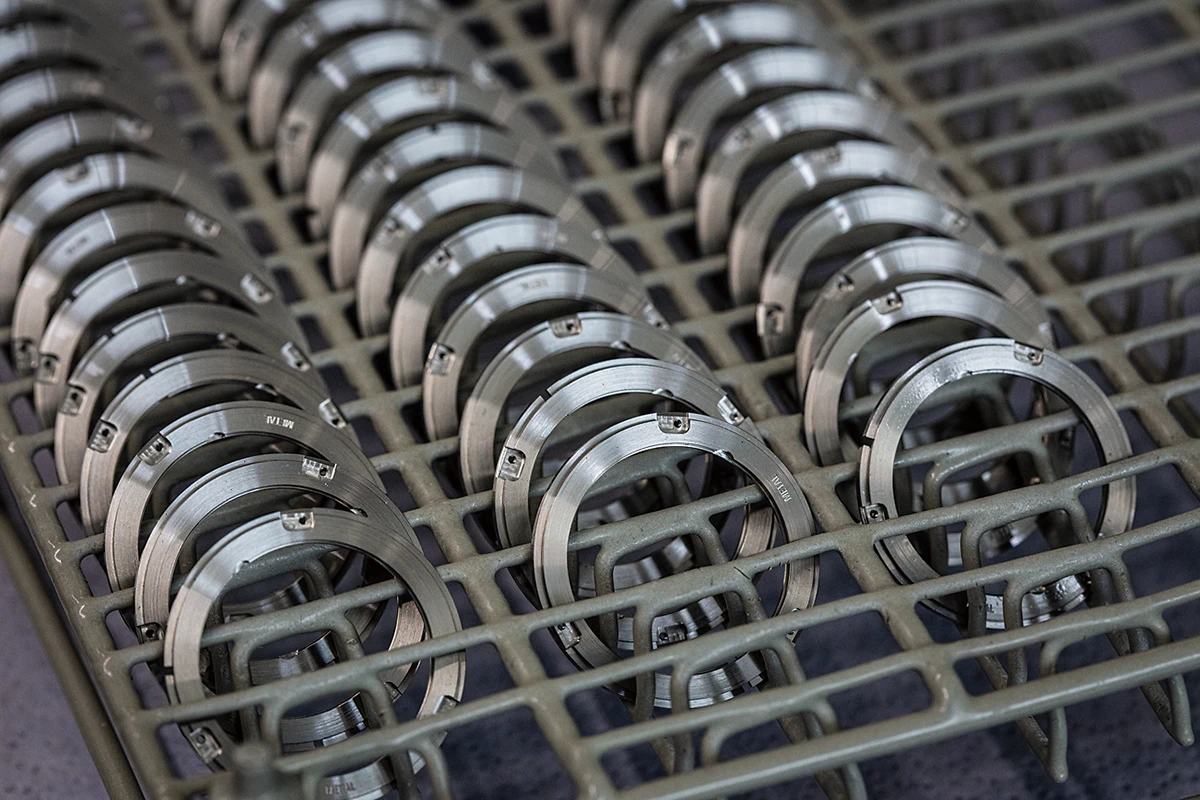
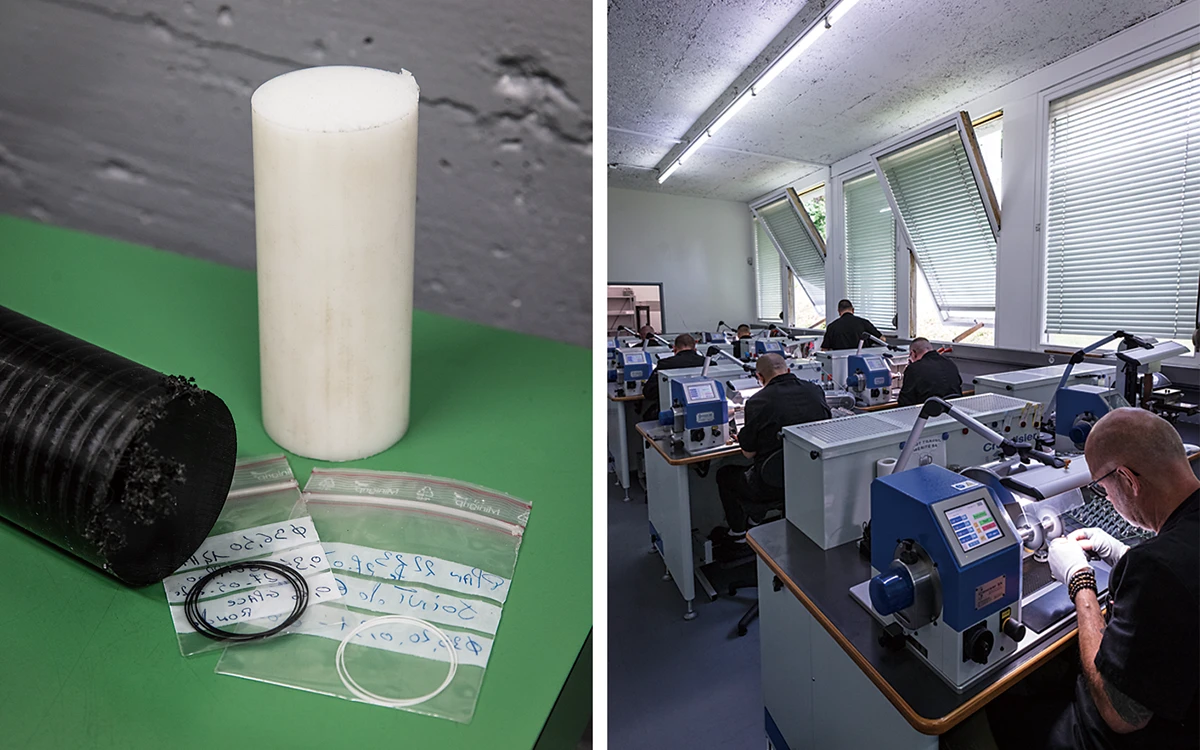
Styla también fabrica los anillos de la caja (anillos del movimiento) que se utilizan en sus cajas de oro. Estos anillos, cortados a partir de barras redondas, antiguamente se fabricaban principalmente de latón, pero en los últimos años se han sustituido por cromo de grado médico (cromo cor). Su propósito es suprimir y absorber la electricidad estática, convirtiéndola en una alternativa a las cajas antimagnéticas sencillas. Absorción, no protección. Esta podría ser una de las razones por las que los relojes con fondo de cristal de zafiro pueden garantizar cierto nivel de resistencia magnética. Las juntas utilizadas en el ensamblaje de cajas en lotes pequeños también se fabrican internamente con material Duracon mecanizado. La producción de cajas únicas y de alta gama solía ser de unas 20 al año, pero ahora ronda las 120. La demanda se ha multiplicado por cinco o seis.
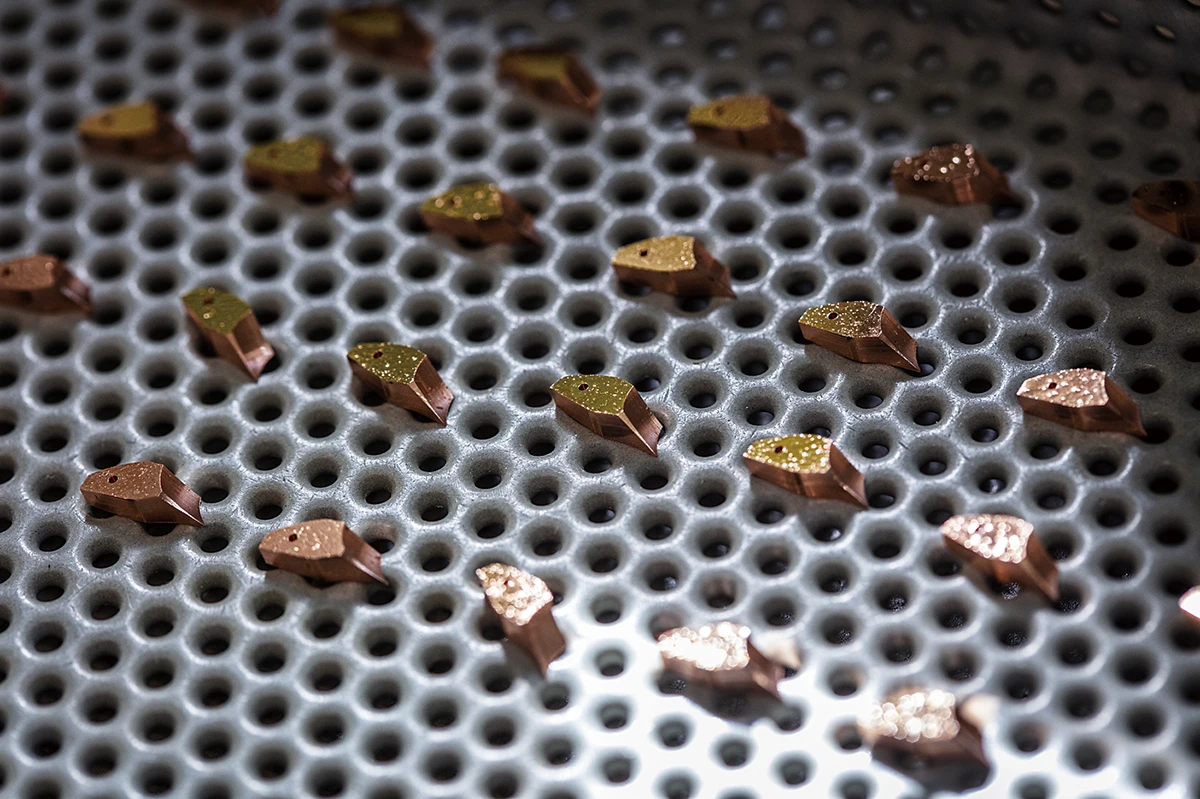
Anteriormente, había entre 200 y 300 proveedores independientes de cajas como Stila en toda Suiza. Sin embargo, ahora solo quedan unos 15. Dado que la fabricación de cajas de acero requiere competitividad en términos de capacidad, estos proveedores cualificados han comenzado a especializarse en cajas de metales preciosos de alta gama. Además, la logística, que anteriormente se había trasladado a países asiáticos, se está consolidando de nuevo en Suiza debido al impacto de la pandemia de COVID-19. Los grandes proveedores de cajas y las marcas de alta gama que han trasladado su producción internamente tienden a intentar automatizar incluso el proceso de pulido de las cajas, pero Stila afirma que esto es imposible. «Como los materiales son seres vivos, cambian constantemente». La acumulación de cada proceso, con controles paso a paso, es lo que los convierte en un taller de alta gama.